码垛机在化工粉料包装环节中的选型要点与成本控制
在化工粉料包装环节中,码垛机的选型失误往往带来双重代价——初期采购成本超支与后期运维费用失控。以吨包袋或25kg阀口袋为例,粉料特有的扬尘性、流动性差异以及包装袋形变特性,使得通用型码垛机频繁出现抓取偏移、垛型松散等问题,最终导致产线稼动率跌破85%。这不仅是设备问题,更是对整个自动化包装线投资回报率的直接侵蚀。
行业现状:粉料包装的“隐形痛点”
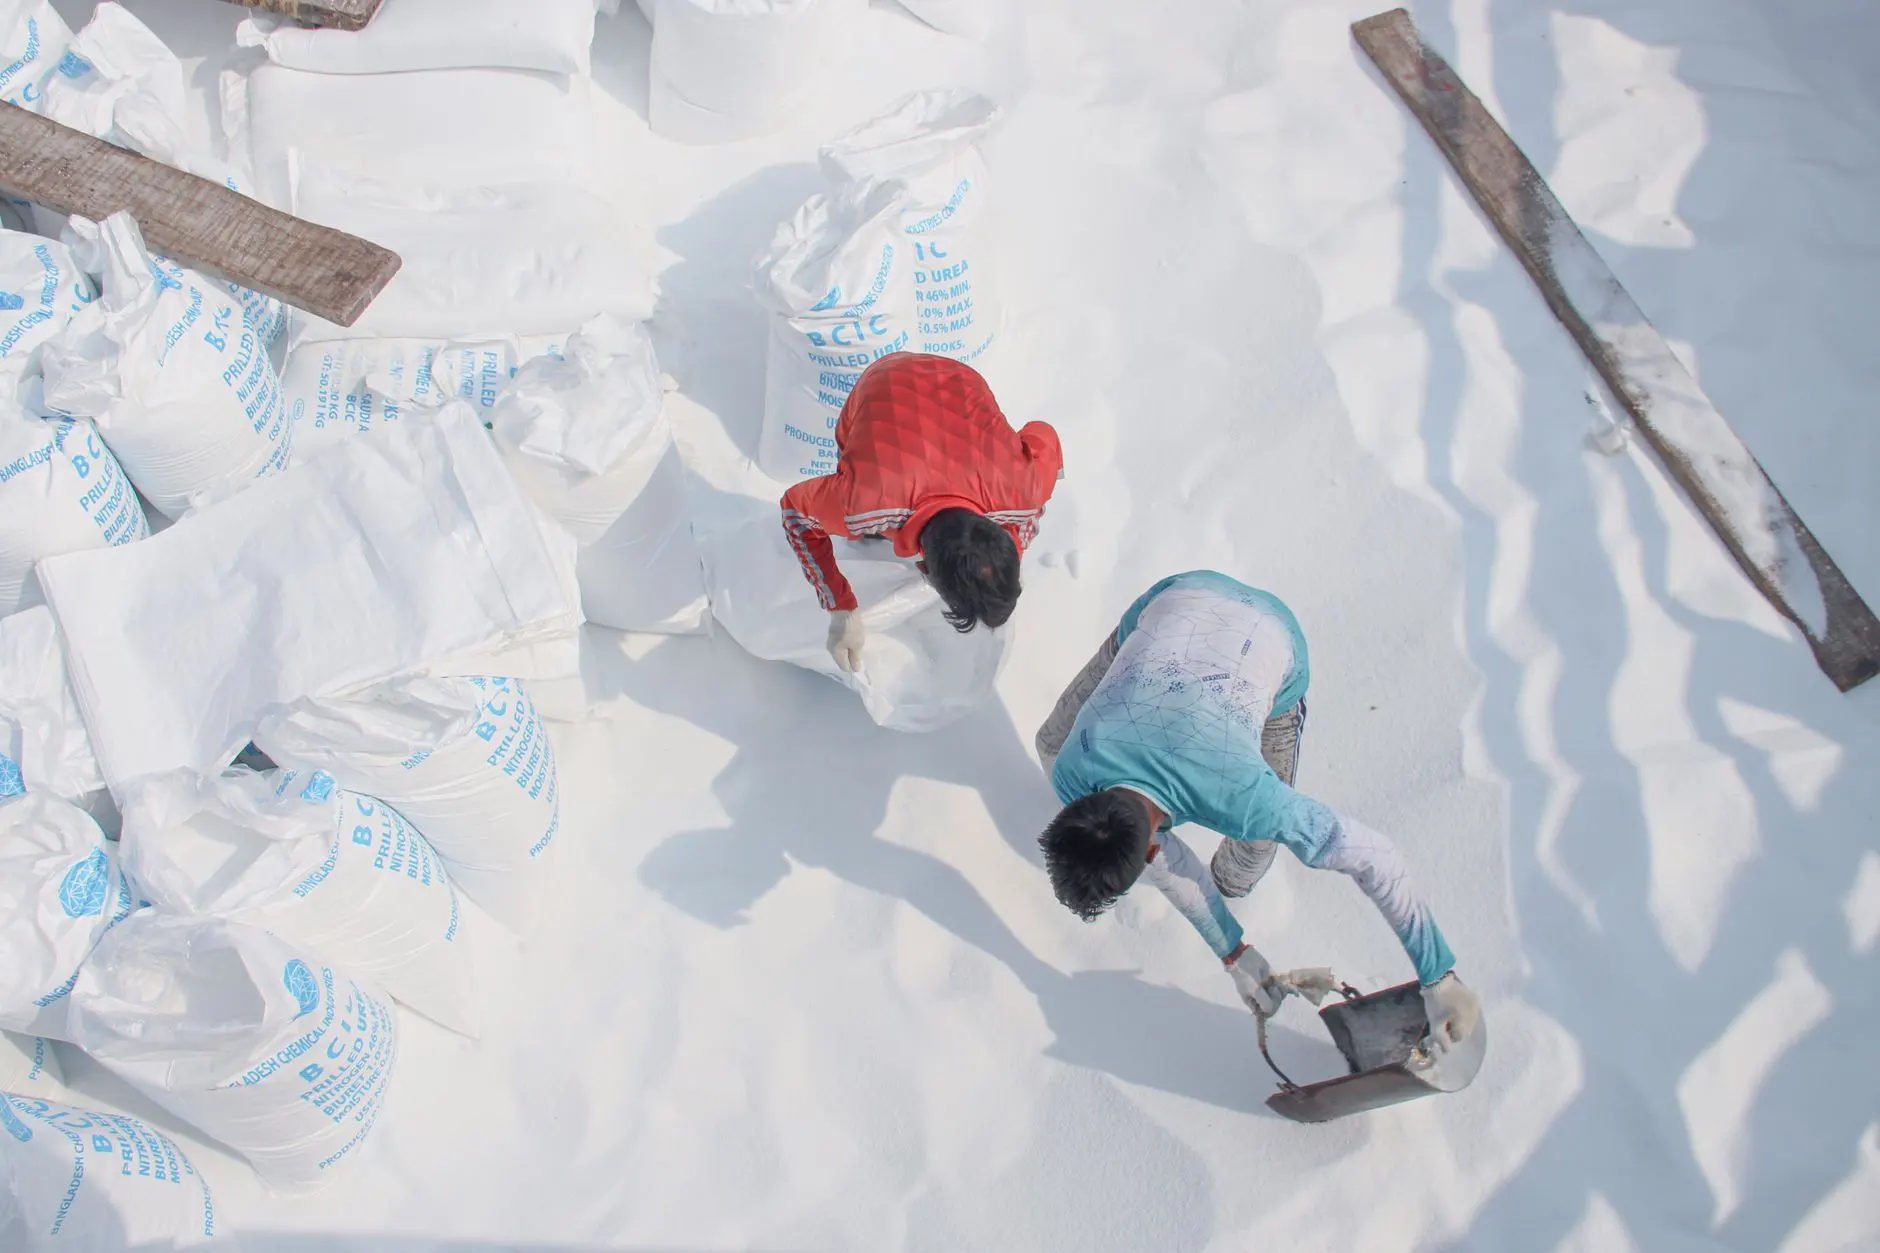
当前化工企业普遍面临用工荒与环保压力的双重夹击。传统人工码垛不仅效率低下(人均每小时仅约400袋),更因粉尘环境加剧了职业健康风险。尽管多数工厂已引入自动化包装线,但针对粉料特性的专用码垛方案仍属稀缺——不少企业用通用码垛机勉强替代,结果在换型、清洁、维护上付出高昂代价。真正的问题不在于“用不用码垛机”,而在于“怎么选对码垛机”。据行业统计,粉料包装环节因码垛不当造成的破包率平均达0.8%-1.5%,直接蚕食利润。
核心技术:粉料码垛的三道分水岭
选型前必须厘清三个技术维度。第一是抓取方式:粉料袋在码垛过程中形变率可达8%-12%,普通夹爪易造成袋口撕裂,应优先选择带自适应压力调节的柔性夹板或真空吸盘组合;第二是垛型算法——粉料袋表面摩擦系数低,需通过交错叠放和层间错位来增加稳定性,优秀的控制系统应内置至少6种粉料专用垛型模板;第三是防尘等级,码垛机在粉料车间运行,其电机、导轨、传感器防护等级必须达到IP54以上,且需配备主动式吹扫装置,否则轴承磨损速度将提升3倍。
以某钛白粉生产企业为例,其25kg阀口袋产线原先使用关节机器人码垛,因粉尘侵入导致减速机每季度更换一次,单台年维护成本超4万元。更换为专用的粉料码垛机(立柱式结构+全封闭导轨)后,维护周期延长至18个月,设备综合效率从78%跃升至93%。这印证了一个原则:包装设备的价值不在于参数堆砌,而在于与物料特性的精准匹配。
选型指南:从TCO视角拆解成本
选型不能只看采购价,必须算清全生命周期成本(TCO)。建议按以下清单逐项评估:
- 能耗效率:伺服驱动相比气动驱动节能约35%,以三班制运行计算,三年可省出近半台设备价;
- 换型速度:粉料企业常有多规格包装需求,自动换型时间低于5分钟的机型,可提升日均有效产能12%-18%;
- 备件标准化:优先选择与现有自动化包装线同一品牌的码垛机,可共享PLC模块和传感器,降低备件库存成本约25%;
- 防爆配置:若涉及易燃粉尘(如淀粉、硫磺粉),必须选配防爆电机和静电接地系统,此项成本通常占整机预算的8%-15%,但不可省略。
值得强调的是,码垛机与前端包装设备的协同性往往被低估。若自动称重、封口设备与码垛机之间的节拍不匹配(例如包装机速度60袋/分钟,码垛机仅支持50袋/分钟),整条自动化包装线的效率将被拉低至瓶颈工序水平。因此,建议在选型初期就要求供应商提供整线仿真数据,而非单独考核码垛机峰值参数。
应用前景:从“替代人工”到“重塑产线”
随着AI视觉检测与数字孪生技术的下沉,新一代码垛机已能实时监测袋体破损、垛型偏移并自动修正参数。在湖北及长三角的化工园区,越来越多企业开始将码垛工序纳入全厂MES系统,通过数据回溯优化整个自动化包装线的节拍与能耗。这不再是简单的设备升级,而是生产模式的深层变革。对于决策者而言,当下正是以系统性思维审视码垛环节、把成本控制前移到选型阶段的窗口期——毕竟,一台合适的码垛机,省下的不仅是人力,更是产线未来五年的竞争力。