自动化包装线在华中食品饮料行业的应用现状与发展趋势分析
华中地区食品饮料产业近年保持两位数增长,湖北、湖南、河南三省的规上食品企业已超过4200家。产能扩张的同时,一个现实矛盾越来越突出:招工难与品控稳定性之间的拉扯,正倒逼企业重新审视后道包装环节的技术选型。
华中食品饮料企业的包装痛点在哪里
以湖北为例,武汉、襄阳、宜昌三地的饮料与休闲食品工厂密集,但多数中小型企业的后道包装仍以半自动设备加人工码垛为主。一条每小时产出2万瓶的饮料灌装线,后道往往需要6至8名工人轮班完成装箱、封箱、贴标和码垛。人工成本逐年上涨,更棘手的是码垛工位的高强度重复劳动导致人员流失率长期高于30%,直接影响交付节奏。
自动化包装线的核心技术构成
一套完整的自动化包装线并非单一设备,而是由多个功能模块协同组成的系统。当前华中市场主流的配置方案包括:
- 前端整理与分道模块:通过理瓶/理袋机构将无序来料整列,确保后续工序节拍一致
- 装箱与封箱单元:机器人或龙门式装箱机完成抓取入箱,配合自动封胶或热熔胶封箱
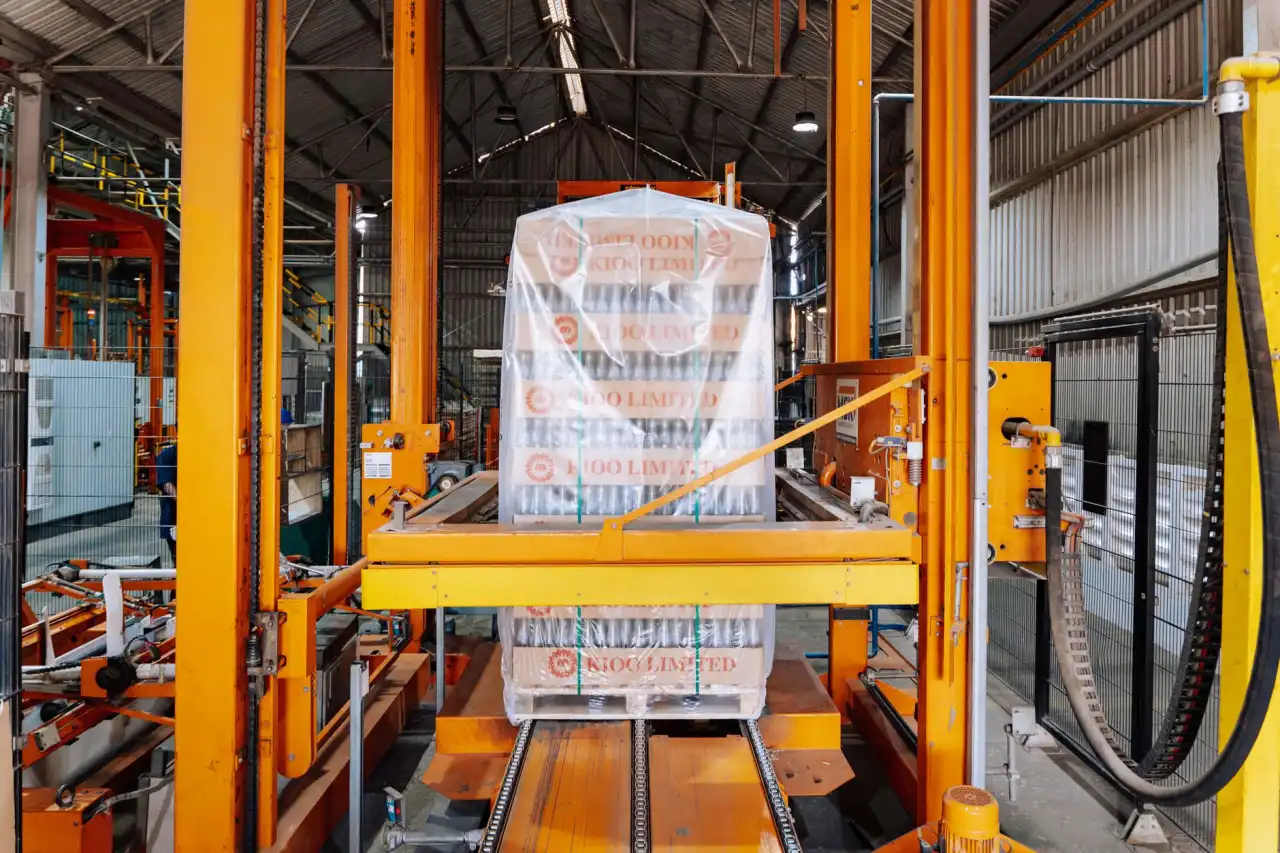
- 码垛机系统:这是整线的核心瓶颈工位。关节臂码垛机适合多SKU柔性切换,龙门式码垛机则在单一品种大批量场景下效率更优,通常可达每小时800至1200箱
- 检测与追溯模块:视觉检测系统对封箱质量、标签位置进行在线判定,数据接入MES系统
值得注意的是,包装设备之间的通讯协议是否统一,往往决定了整线调试周期。Profinet与EtherCAT在华中地区的新建产线中占比逐步提升,但存量改造项目仍大量面对Modbus与串口通讯的兼容问题。
落地实践中的关键决策点
很多企业在引入自动化设备时容易陷入一个误区:追求单机速度最大化,而忽略整线节拍匹配。一条灌装线额定产能为24000瓶/小时,如果码垛机选型只按20000瓶/小时对应箱数配置,实际运行中就会频繁出现前端停机等待。合理的做法是以灌装/主工艺设备的额定产能为基准,后道包装线预留10%-15%的冗余能力。
另一条经验来自现场调试阶段:纸箱规格的批次波动对自动装箱和码垛的影响远超预期。建议在合同中明确纸箱尺寸公差范围,并在试机阶段用不少于三个批次的包材进行验证。

未来三到五年的趋势判断
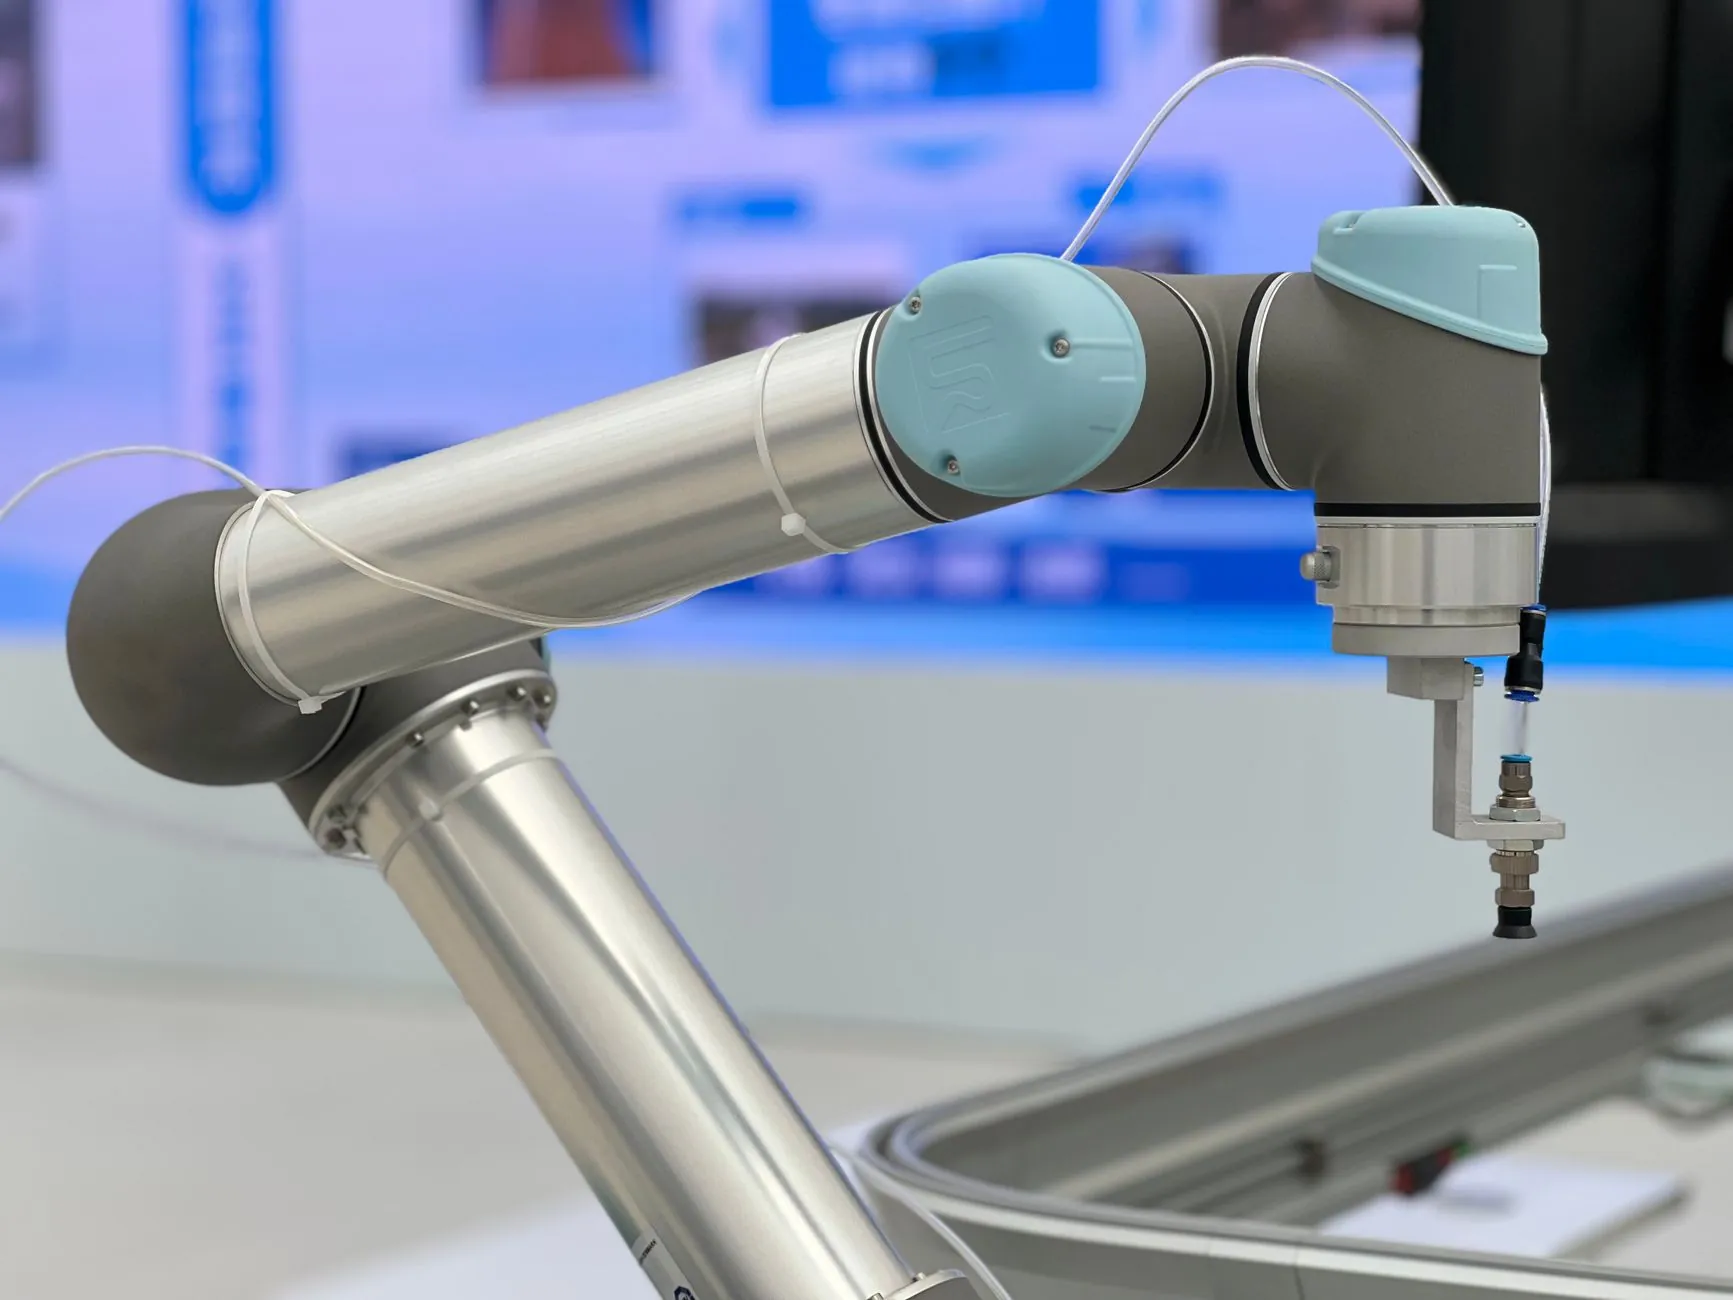
华中食品饮料行业的自动化包装线正在经历从“单机替换人工”向“整线数据贯通”的过渡。几个值得关注的方向:一是模块化设计让企业可以按预算分阶段投入,先上码垛机解决最痛的工位,再逐步补齐前端;二是协作机器人在中小产能场景中的性价比快速提升;三是包装设备厂商开始提供远程运维与预测性维护服务,降低华中地区客户因技术团队不足导致的停机损失。
对于正在规划产线升级的华中食品饮料企业而言,选型时不妨多关注供应商在本地是否有服务网点和备件库——自动化包装线停机一小时的综合损失,往往比设备本身的采购差价更值得计算。