自动化包装线如何提升食品饮料企业的产线包装效率
在食品饮料行业,产线末端的包装与码垛环节往往是效率瓶颈的集中地。一条每分钟产出300罐饮料的灌装线,如果后端依赖人工码垛,通常需要4到6名工人轮班作业,且随着工作时长增加,码垛整齐度和速度都会明显下滑。自动化包装线要解决的,正是这个"前快后慢"的结构性矛盾。
自动化包装线提效的三个技术支点
包装效率的提升不是单一设备升级能实现的,需要从节拍匹配、物料流转、控制系统三个层面协同优化。
1. 节拍同步与缓冲设计
灌装机、贴标机、膜包机、装箱机和码垛机之间的产能必须形成梯度匹配。实践中常见的做法是在膜包与装箱之间设置缓冲输送段,吸收上游短暂停机带来的波动。速鑫斌科技在多个食品项目中采用动态缓存算法,使整线综合效率(OEE)从72%提升至88%以上。
2. 码垛机的选型与柔性化
码垛环节对整线效率影响最大。直角坐标码垛机适合单一规格大批量生产,节拍可达每分钟12-18箱;而关节机器人码垛机在应对多SKU切换时更灵活。选择包装设备时需评估产品规格种类、切换频次和未来产能扩展空间,避免"大马拉小车"或"小马拉大车"。
3. 控制系统的数据贯通
整线PLC与MES系统的数据对接,让每个包装环节的运行状态实时可见。当某台自动化设备出现微停,系统能自动调度上游减速或下游加速,减少人工干预响应时间。
一个真实的产线改造对比
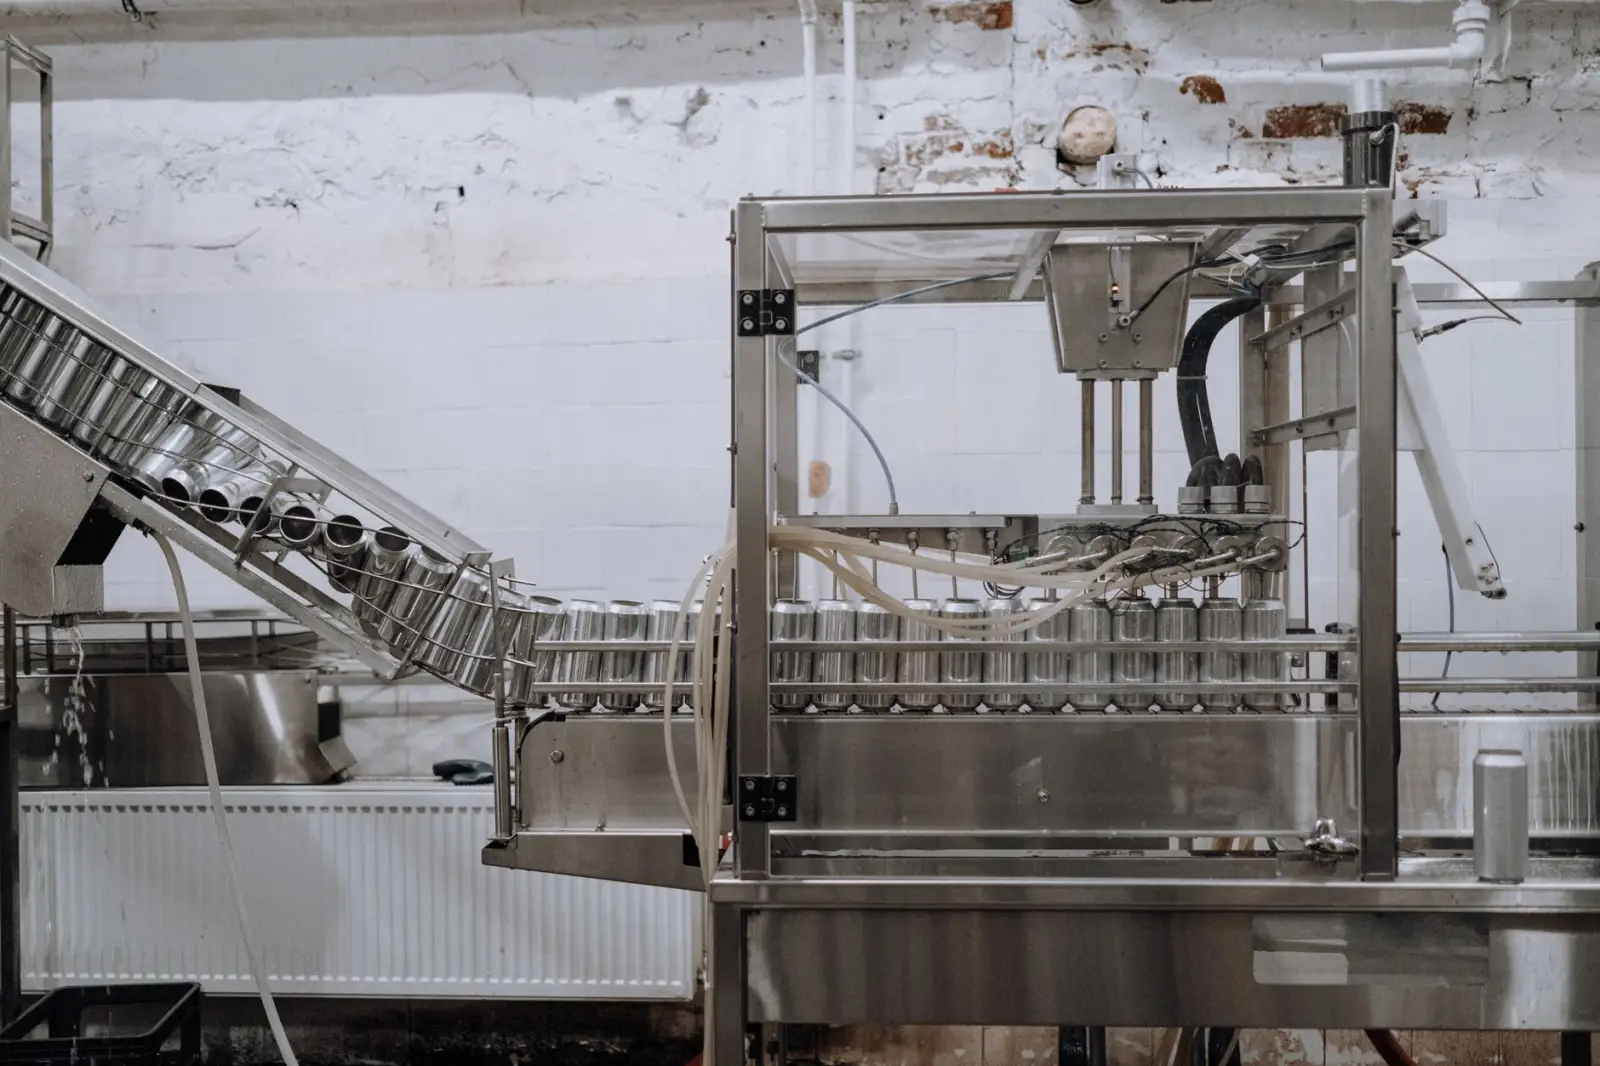
湖北某饮料企业原有两条生产线,后端码垛依靠人工。改造前数据:每条线配备5名码垛工人,日均产能约18000箱,因码垛不及时导致的停机每天累计约45分钟。引入速鑫斌科技提供的自动化包装线方案后,配置两台高速码垛机与整线联动控制,码垛工人减至每线1人负责巡检,日均产能提升至26000箱,停机时间压缩到8分钟以内。投资回收期约14个月。
这个案例的关键不在于设备本身有多先进,而在于整线节拍重新做了匹配计算,把码垛机的能力与前端灌装、膜包的输出曲线对齐了。
食品饮料企业升级包装线时的两个务实建议
- 先测后选:在选购包装设备前,用一周时间记录现有产线的实际节拍、停机和换型数据,用数据确定瓶颈工序,而不是凭感觉判断。
- 预留接口:新上的自动化设备应支持OPC UA或Modbus TCP等标准协议,为后续接入工厂数字化系统留好通道。
包装效率的提升本质上是系统工程,不是买一台更快的码垛机就能解决的。从节拍测算到设备选型再到控制联动,每一步都需要结合自身产线的实际数据来做决策。