食品饮料企业自动化包装线选型要点:码垛机与包装设备如何匹配产线节拍
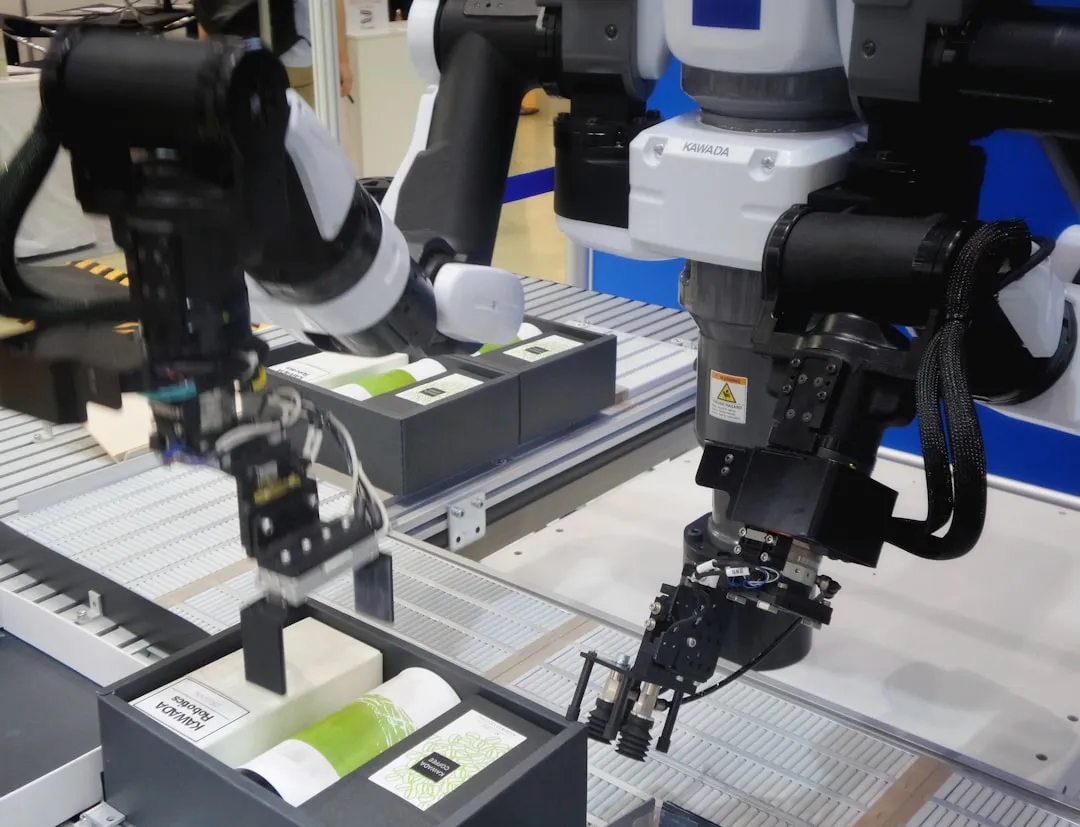
在食品饮料行业,产线速度往往由灌装或前段工艺决定,但真正决定整线OEE的瓶颈,却常常落在后端的自动化包装线上。一瓶饮料从灌装到入库,要经历贴标、装箱、封箱、打包、码垛等多道工序,任何一道工序的节拍错位,都会造成前段停机等待。尤其在旺季订单激增时,码垛机与前端包装设备的节拍匹配问题会被急剧放大。
节拍不匹配的典型表现
很多企业在选型时容易陷入一个误区:分别看单机参数都很漂亮,但联动起来就“打架”。常见现象包括:
- 装箱机额定速度60箱/分钟,但码垛机只能处理45箱/分钟,导致装箱机频繁启停;
- 码垛机抓取节拍与输送线速度不同步,出现“等垛”或“追箱”现象;
- 包装设备换型时,码垛程序未同步切换,造成整线停机超过15分钟。
这些问题的根源,往往不是单机质量,而是系统集成时缺乏对自动化设备整体节拍链的统筹计算。

码垛机与包装设备匹配的三个核心维度
1. 速度匹配:留出10%-15%的余量
码垛机的理论节拍应比前端包装设备的总产能高出10%-15%。例如前端装箱线合计产出为50箱/分钟,码垛机选型时应按55-58箱/分钟来配置。这个余量用于吸收来料波动、抓取失败重试以及换型过渡期的速度损失。忽略这个余量,是很多产线在运行三个月后开始频繁报警的直接原因。
2. 缓冲段设计:用输送线“削峰填谷”
在装箱机与码垛机之间,建议设置一段至少能容纳30-60秒产量的缓冲输送线。这段缓冲不是浪费空间,而是整线的“弹性关节”。当码垛机短暂停机处理异常时,前端包装设备可以继续运行而不必立即停机。对于高速自动化包装线,缓冲段容量甚至需要按2-3分钟产量设计。
3. 通信与联锁:别让PLC各自为政
码垛机与包装设备如果采用不同品牌的PLC,且没有做数据交互,就会出现“各跑各的”局面。建议在选型阶段就明确:整线是否采用同一套MES或SCADA系统?码垛机是否接收前端的“要垛信号”和“满垛信号”?这些通信点看似细节,却直接决定整线能否实现无人化运行。

实践中的选型建议
结合湖北省速鑫斌科技有限公司在食品饮料行业的项目经验,给出几条可执行的参考:
- 先算整线节拍,再选单机。把灌装、贴标、装箱、码垛的节拍列在一张表上,找出最小值,以此作为整线设计基准。
- 码垛机优先看加速度,而非最高速度。食品饮料行业纸箱重量轻、垛型变化多,抓取加速度和定位精度比标称速度更重要。
- 预留换型接口。如果未来可能切换瓶型或箱型,码垛机的夹具和程序应支持快速切换,换型时间控制在5分钟以内。
- 要求供应商提供联动测试报告。单机出厂测试合格不等于整线联动合格,务必在工厂验收前进行至少4小时的连续联动测试。
食品饮料行业的自动化包装线正在从“单机自动化”向“整线智能化”演进。码垛机不再是一个孤立的执行末端,而是与前端包装设备深度耦合的节拍节点。选型时把节拍匹配放在第一位,比单纯追求某台自动化设备的高参数更有实际价值。一条节拍均衡的产线,其长期综合效益远高于一条“单机很强、联动很弱”的产线。