码垛机与自动包装设备对比分析:华中化工企业产线升级的三种方案
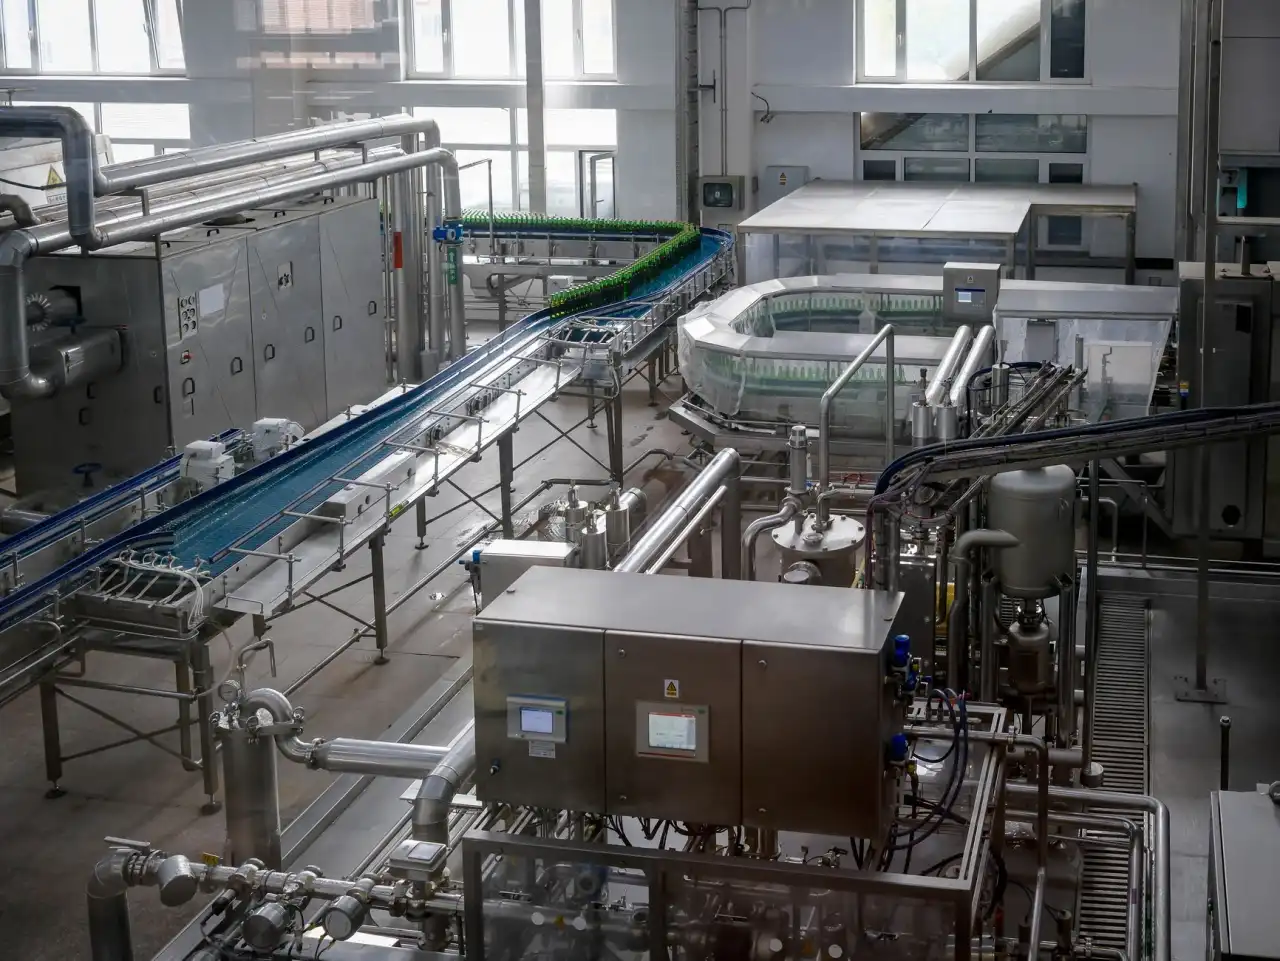
华中地区的化工企业近几年在扩产与技改中面临一个共性难题:后道包装环节的自动化程度远低于前段反应与精馏工段。不少工厂的反应釜已经实现DCS集中控制,但成品下线后仍依赖人工搬袋、手动封口和叉车转运。这种"头重脚轻"的产线结构,正倒逼企业重新审视自动化包装线的选型逻辑。
人工码垛的隐性成本被长期低估
以湖北某精细化工企业为例,一条年产3万吨的粉体产线,后道包装需要4名工人轮班完成称重、封口、码垛和缠膜。看似人工成本可控,但实际测算显示:人工码垛的破包率约为1.2%,按每吨产品均价8000元计算,年损耗接近29万元。叠加招工困难、夜班效率下降等因素,人工方案的边际成本每年递增8%—12%。
这正是码垛机和包装设备需求快速释放的根本原因——不是单纯替代人力,而是降低质量波动和物料损耗。
三种产线升级方案的技术对比
目前华中化工企业的主流升级路径可归纳为以下三类,各自适配不同的产能规模与产品特性:
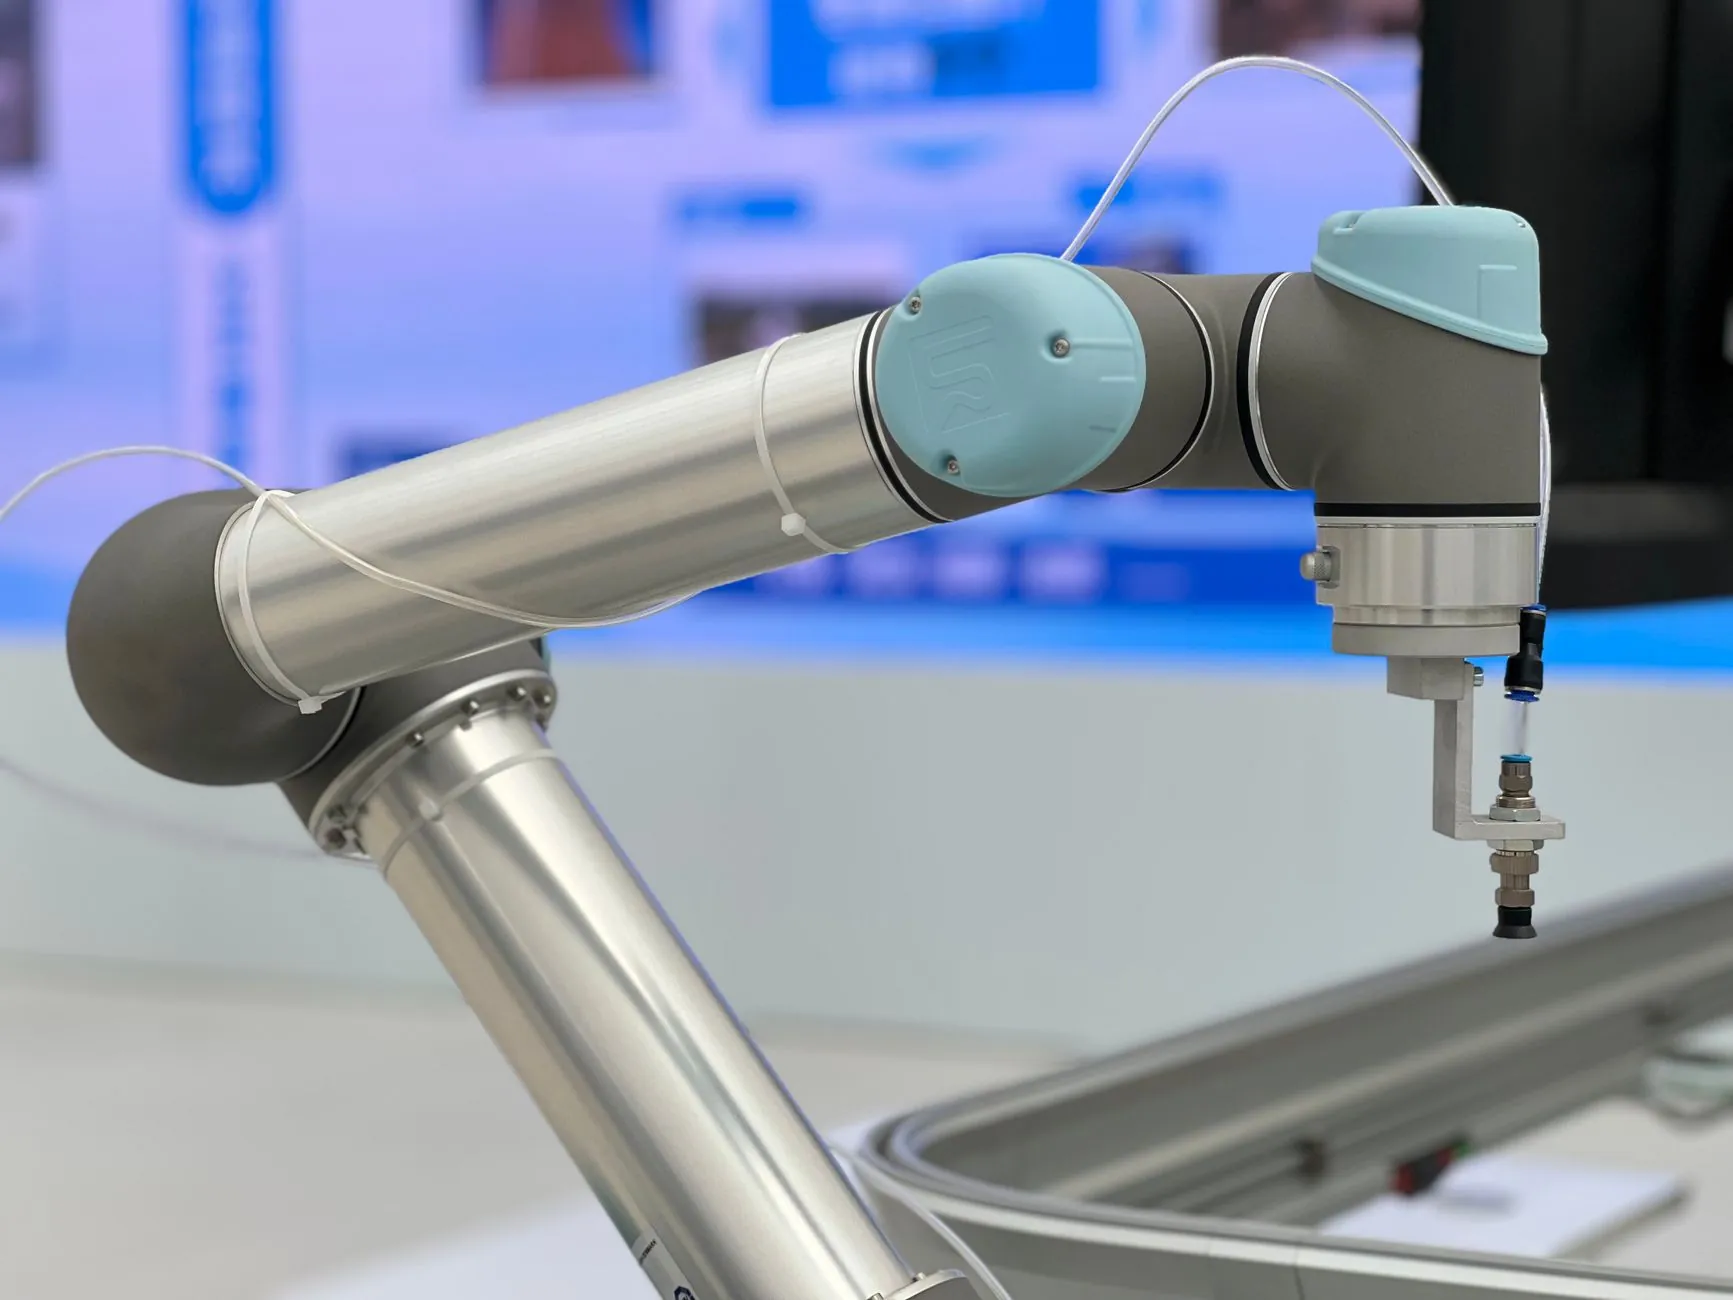
- 方案一:半自动包装线+关节机器人码垛。前端采用定量包装秤完成称重灌装,后端配置六轴关节机器人配合抓手完成码垛。适合产能1—3万吨/年、产品规格相对单一的企业。单线投资约80—120万元,回报周期约18个月。
- 方案二:全自动包装线+高位码垛机。从自动上袋、称重、封口到输送、码垛全流程贯通,高位码垛机可达1200袋/小时。适合产能5万吨以上、多品种切换频次较低的场景。投资约200—350万元,但对车间层高有要求(通常需6米以上)。
- 方案三:模块化自动化设备组合。根据现有车间条件,分段引入自动称重、自动封口和直角坐标码垛机,逐步打通瓶颈工序。投资灵活,适合老厂改造,但需要解决各模块间的通讯协议兼容问题。
从实际运行数据看,方案二的综合效率最高,但方案三的落地成功率在老厂改造中反而更优——原因在于化工车间往往存在防爆分区限制,整线一次性改造的审批和停产成本过高。
选型时容易被忽略的三个技术细节
很多企业在采购自动化设备时只关注速度和价格,忽略了与物料特性的匹配。粉尘扬尘大的产品,包装秤的称重传感器需要IP65以上防护等级;吸湿性强的物料,封口环节必须配置热封+冷压双工位;而对于25kg以上规格的码垛,抓手的气动回路建议采用独立气源,避免与车间公用气路互相干扰。
另一个常被忽视的点是码垛机与包装设备的节拍匹配。包装秤单袋循环约6—8秒,而码垛机完成一次抓取-放置循环通常需要10—14秒。如果不对缓存输送段做合理设计,整线效率会被码垛环节拖累15%以上。
湖北省速鑫斌科技有限公司在华中地区多个化工项目中积累的经验表明,前期做一次完整的物料特性测试和产线节拍仿真,比直接比价采购更能控制长期运营成本。选型不是选最贵的,而是选与自身产品特性和车间条件匹配度最高的那一种。