华中地区化工企业包装码垛系统升级的技术难点与应对策略
华中地区化工企业近年来在产能扩张与安全环保双重压力下,包装码垛环节的自动化改造需求明显加速。但化工场景与食品、建材行业差异显著——粉体扬尘、腐蚀性气氛、防爆等级要求、垛型稳定性差等问题交织,使得自动化包装线的落地远比想象中复杂。不少企业在升级过程中发现,通用型包装设备直接移植到化工车间后,故障率和维护成本远超预期。
化工包装码垛升级的典型技术瓶颈
从我们接触的华中客户案例来看,难点集中在三个层面。其一,粉体物料在包装过程中的计量精度与粉尘控制存在矛盾——高精度螺旋给料往往牺牲速度,而提速又容易造成计量漂移。其二,码垛机的夹具设计需同时应对25kg编织袋、吨袋及异形桶装物料,单一夹具难以兼容,换型时间过长直接影响产线综合效率。其三,化工车间常见的IIB级防爆区域对电气元件选型、接地设计提出额外约束,部分自动化设备供应商缺乏防爆场景经验,交付后整改周期长。
另一个容易被低估的难点是垛型稳定性。化工粉体袋在码放后内部物料会缓慢沉降,导致垛体倾斜甚至坍塌。这要求码垛程序在路径规划时预留压实动作,并对托盘定位精度提出±2mm以内的要求——普通光电传感器在粉尘环境下难以长期维持这一精度。

核心技术应对:从单机选型到系统协同
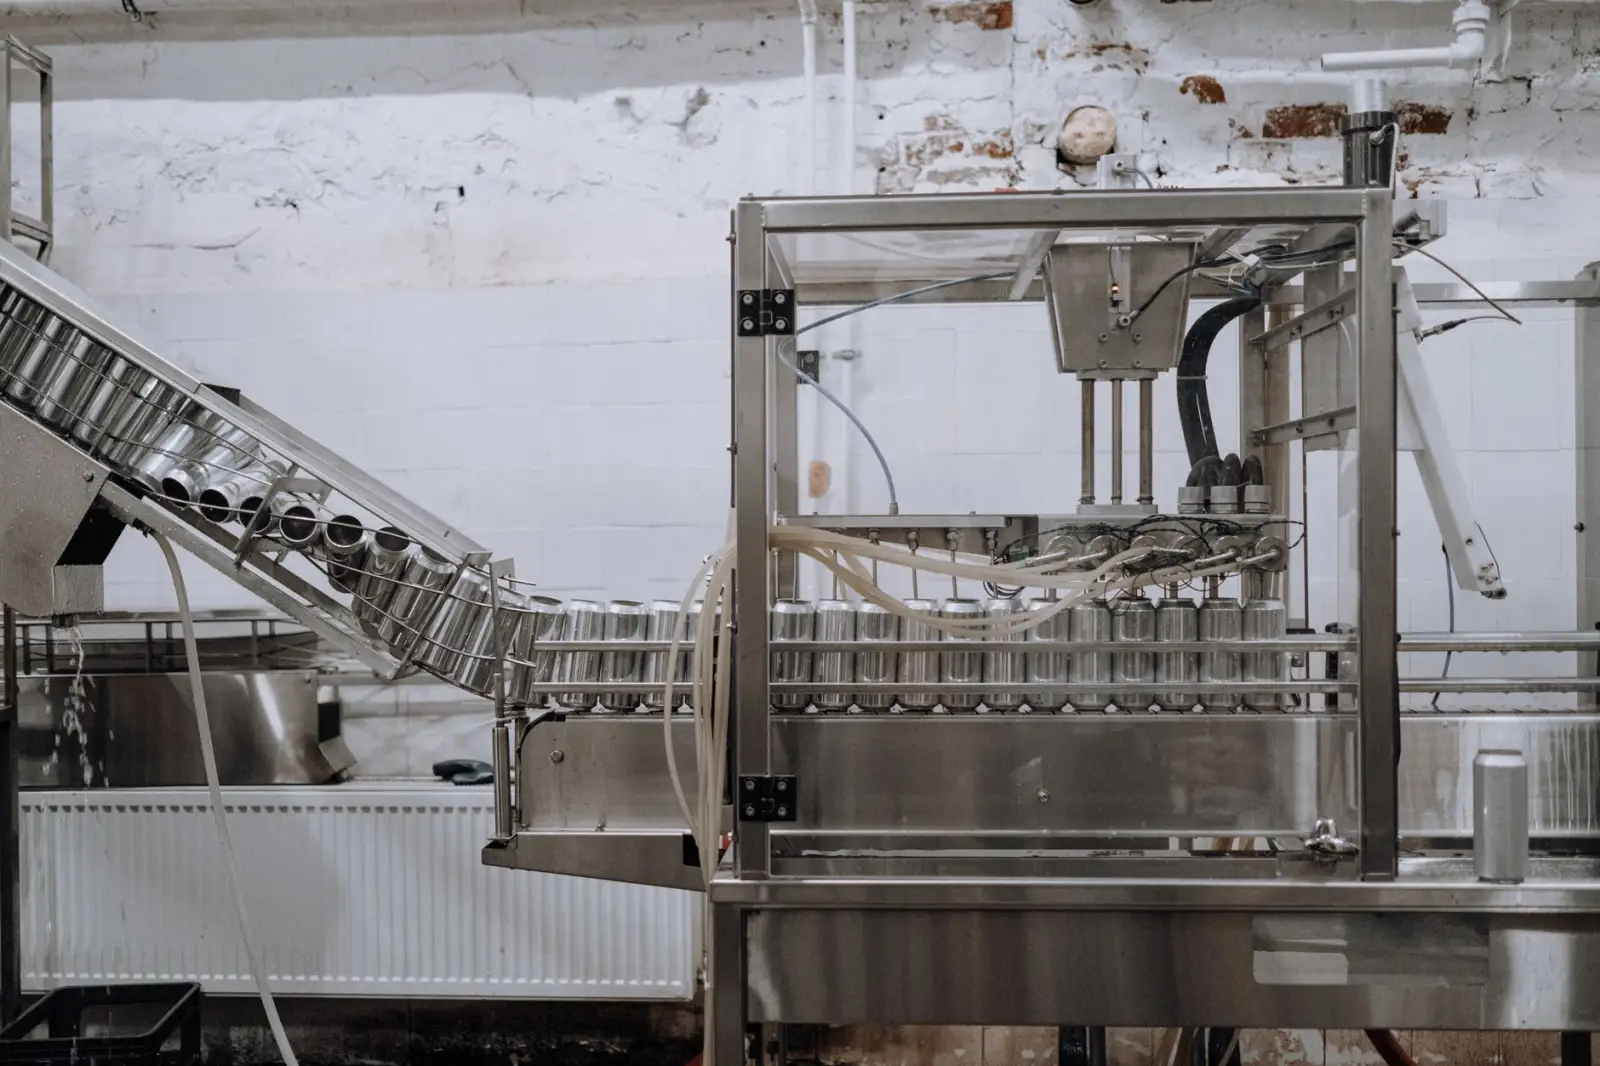
解决上述问题,需要跳出“单机采购”思维。自动化包装线的整体节拍匹配比单台设备性能更关键。以一条典型的25kg粉体包装码垛线为例,合理的配置逻辑是:
- 包装工位:采用伺服螺旋给料+称重反馈闭环,粗给料与精给料分段控制,将单袋误差控制在±0.2%以内,同时配套负压除尘接口
- 输送与检测:金属检测与重量复检串联布置,剔除机构响应时间需小于0.3秒,避免影响主线节拍
- 码垛环节:选用关节式码垛机配合自适应夹具,通过PLC配方管理实现编织袋/吨袋快速切换,换型时间压缩至5分钟以内
- 防爆设计:电气柜正压吹扫+本安型传感器组合方案,兼顾成本与合规性
值得强调的是,粉尘环境下的传感器选型直接影响自动化设备的长期稳定性。激光测距在浓粉尘中衰减严重,改用超声波或机械限位作为冗余检测,能显著降低误停机频次。
实践方法与落地建议
对于正在规划升级的化工企业,建议在招标前完成两项基础工作:一是对物料特性做系统测试,包括堆积角、流动性、吸湿性,这些数据直接决定料仓防拱设计和包装机给料方式;二是明确防爆区域划分与设备安装位置,避免后期因认证问题返工。现场调试阶段,码垛路径建议先用低速模式跑通垛型逻辑,再逐步提速,切忌一步到位追求设计节拍。

从趋势看,华中地区化工包装码垛正从“单线自动化”向“产线数据贯通”演进。码垛机与包装设备的状态数据接入MES后,可实现配方下发、故障预警与能耗统计的联动。具备化工场景经验的自动化包装线集成商,将在这一轮升级中体现出更明显的交付优势。