码垛机与自动包装设备如何协同:华中化工产线包装效率提升实践
在湖北及华中地区的化工企业中,包装环节的自动化改造往往不是一台设备的事。不少工厂上了码垛机,却发现前段包装设备节奏不匹配,整线效率卡在中间某一段——码垛机等料、包装机堵料的现象交替出现。问题不在于单机性能,而在于自动化包装线各环节的协同逻辑没有打通。
一、协同失衡的根源:节拍、缓冲与信息断层
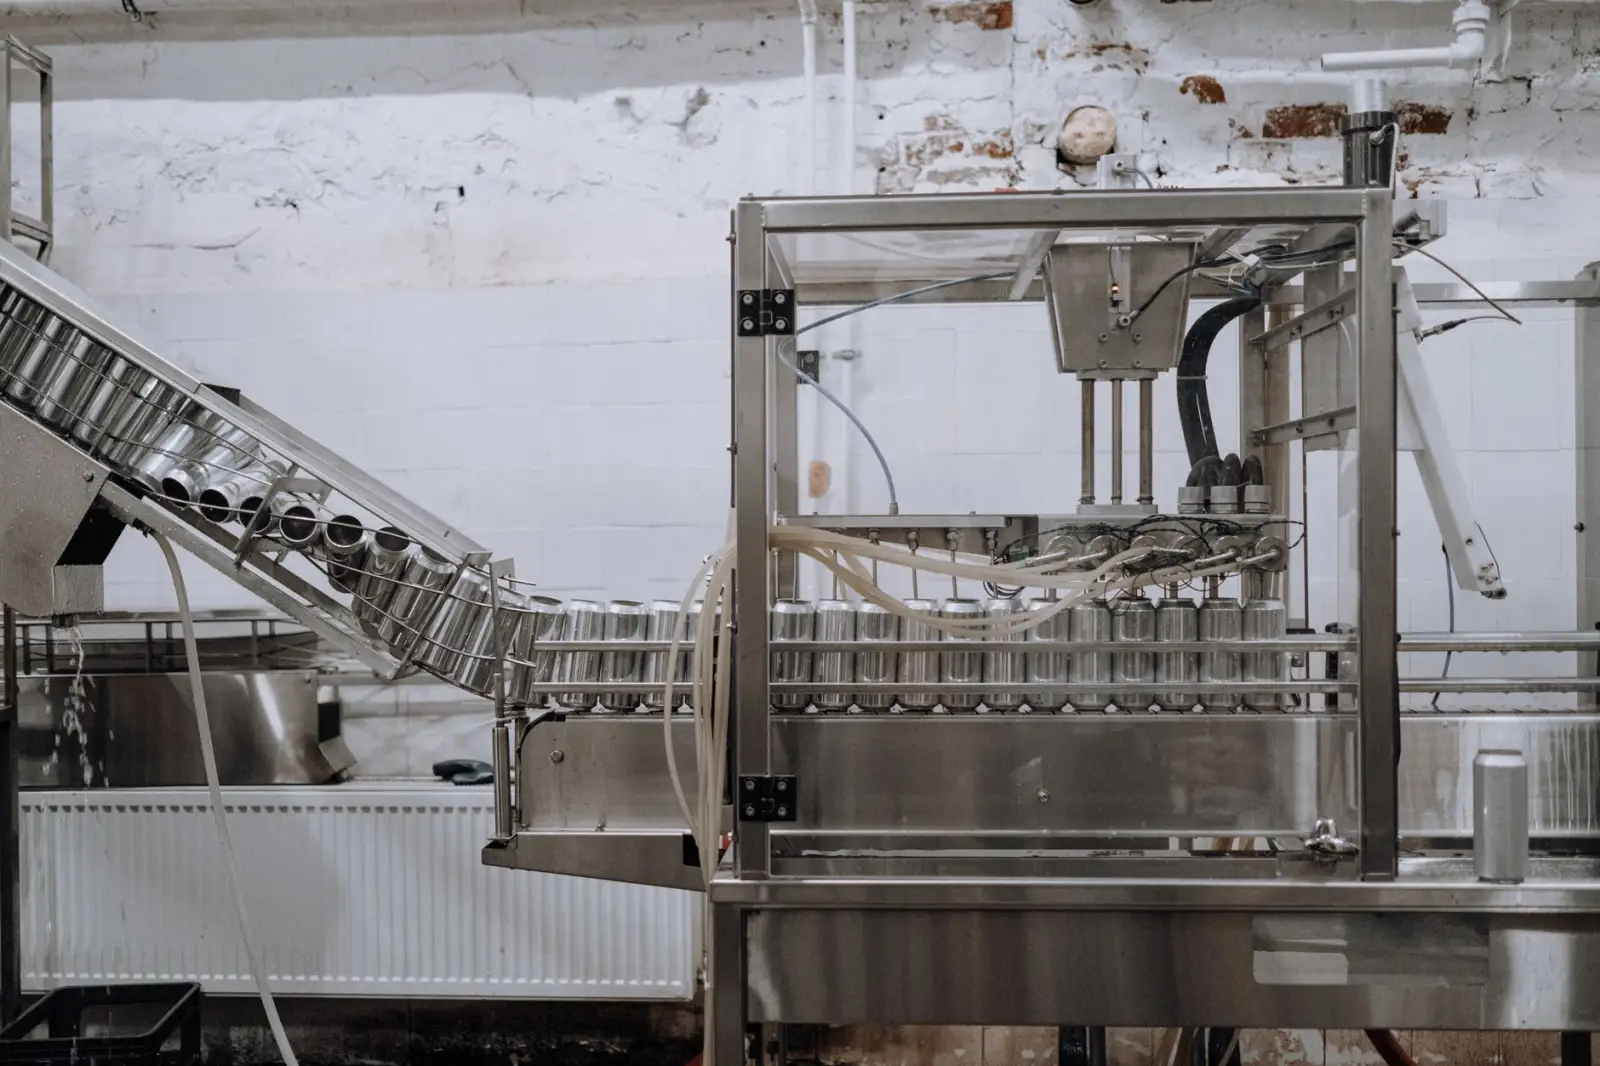
深入产线看,码垛机与包装设备的协同障碍通常来自三个层面。节拍上,包装设备多为连续或半连续作业,而码垛机是间歇性抓取,两者单位时间处理量若未做匹配设计,中间必然积料或断料。缓冲上,很多产线在包装机与码垛机之间缺少合理的过渡输送与缓存段,导致上游一停、下游空转。信息上,包装设备与码垛之间缺乏信号握手,光电检测位置不当,码垛机无法预判来料状态。
化工产线还有个特殊变量:物料特性。粉体、颗粒、片状物在包装过程中的流动性差异大,包装设备出料姿态不稳定,直接影响码垛机的抓取成功率。这也是为什么通用型自动化设备直接拼线,往往在化工场景"水土不服"。

二、技术解析:协同设计的三个关键接口
成熟的自动化包装线在码垛机与包装设备之间,实际依靠三个接口实现协同。
- 机械接口:过渡输送机的长度、坡度与速度需按包装机出料节拍和码垛机抓取周期反算,通常保留1.5~2个抓取周期的缓存量,吸收短时波动。
- 电气接口:包装设备与码垛机通过PLC信号交互,包装机每完成一个包装单元输出到位信号,码垛机据此触发抓取程序,避免盲抓。
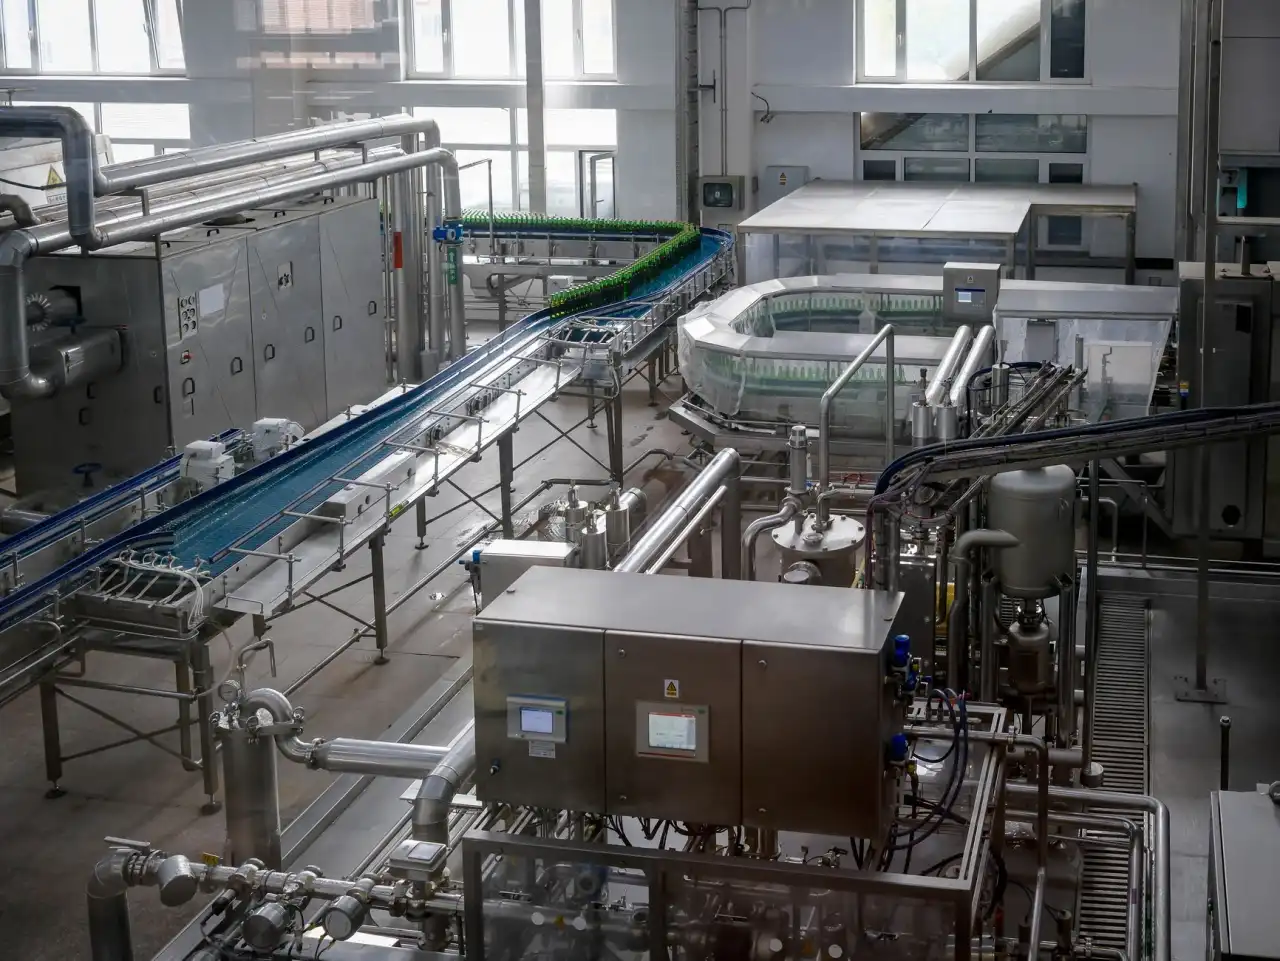
- 数据接口:整线运行状态集中监控,包装设备故障时码垛机自动进入待机,减少空动作损耗。
以华中某化工助剂产线为例,改造前包装机与码垛机各自独立运行,整线综合效率约每小时480袋;按上述接口重新匹配节拍并增设缓存段后,稳定在每小时620袋左右,提升幅度接近30%。
三、选型与改造的对比视角
新建产线与老线改造,协同思路并不相同。新建自动化包装线可以从一开始按整线节拍统一规划,包装设备与码垛机同批选型,接口匹配成本低。老线改造则要面对既有包装设备的通信协议、出料高度、节拍余量等约束,更现实的做法是先做节拍测量,找出瓶颈段,再决定是更换包装设备还是调整码垛机抓取程序。
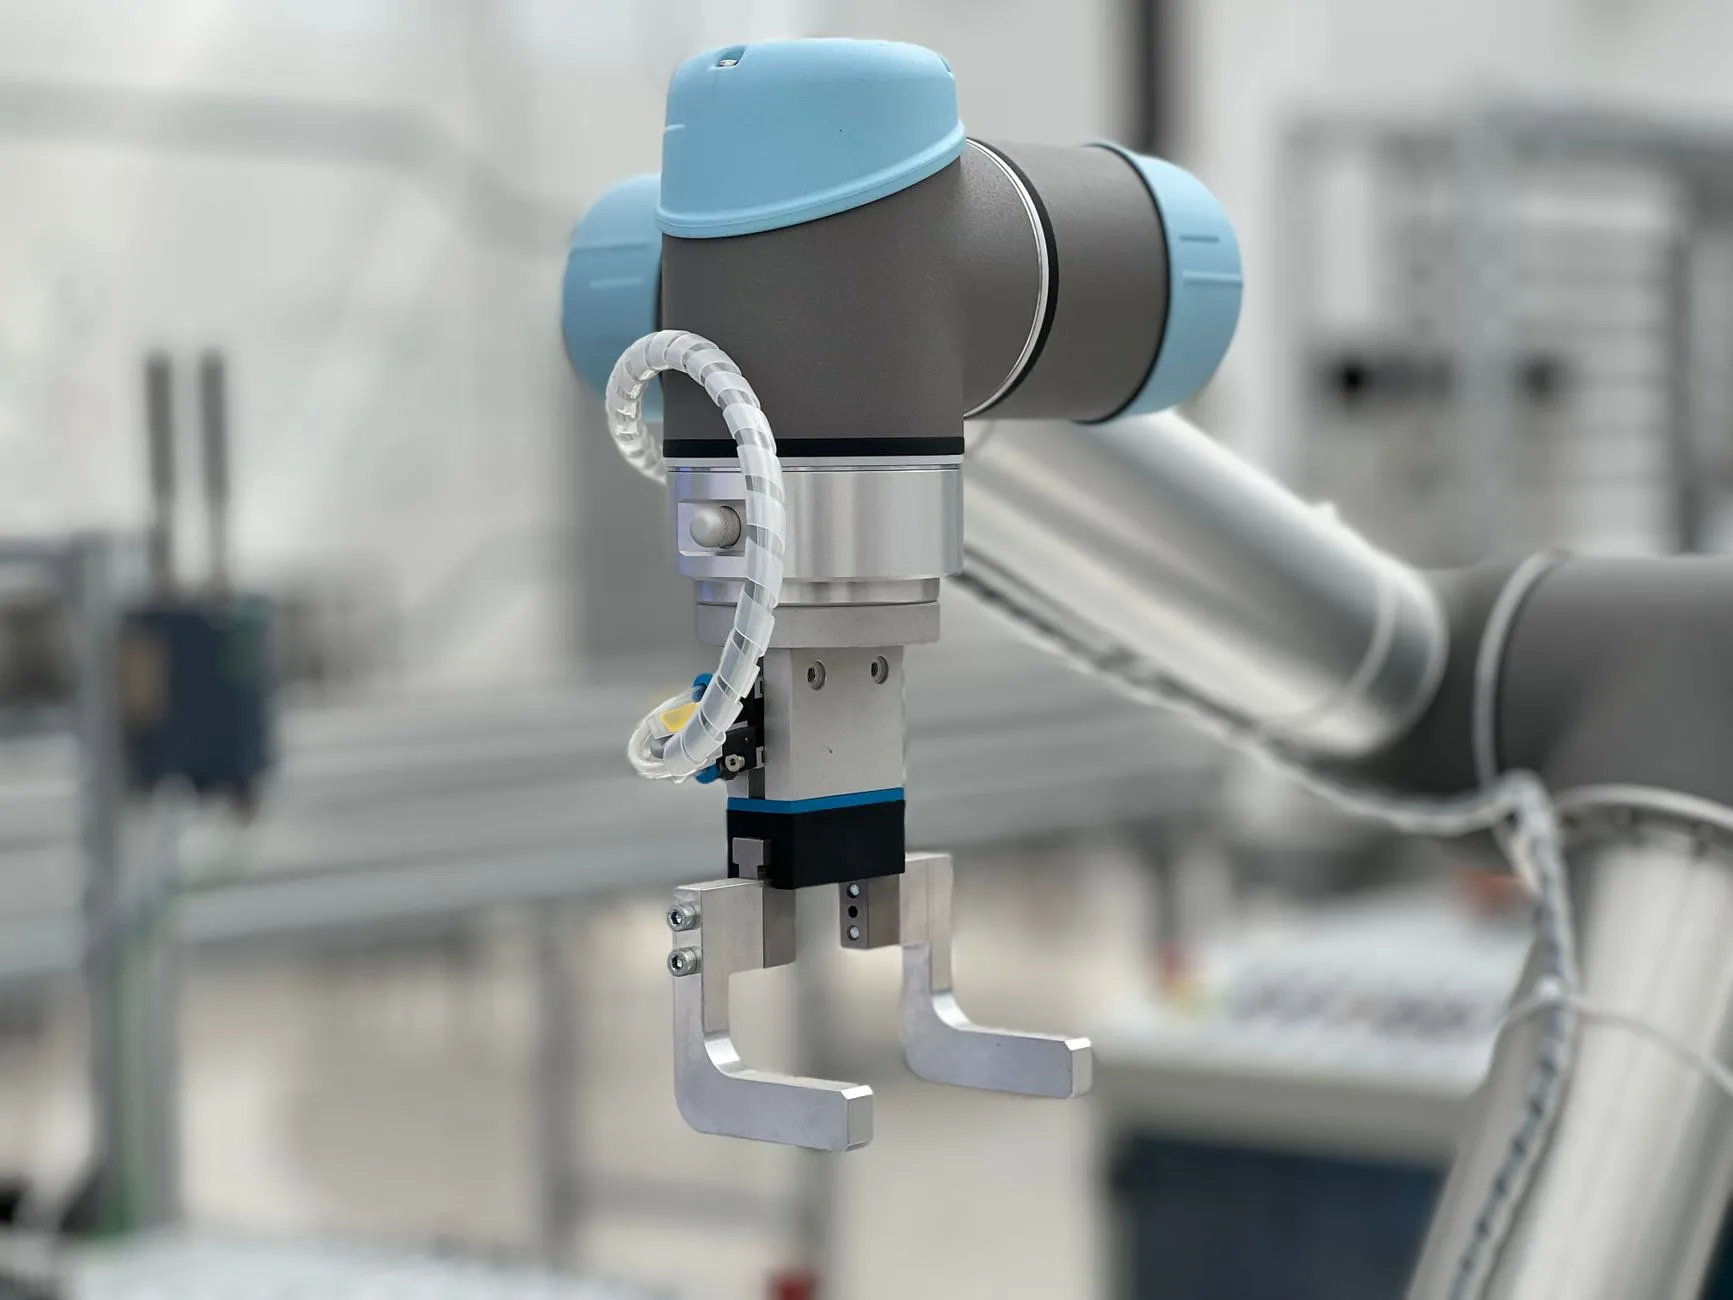
值得提醒的是,码垛机并非越快越好。抓取周期过短而包装设备供料跟不上,反而增加空抓和待机。合理的做法是让码垛机略有余量,由包装设备侧控制整线节奏。

四、给化工产线的落地建议
- 改造前用一周时间记录包装设备实际出料节拍与波动范围,作为码垛机选型的依据。
- 在包装机与码垛机之间预留可调缓存段,长度按波动幅度确定,而非拍脑袋定尺寸。
- 要求包装设备与码垛机供应商提供信号交互说明,明确握手逻辑与故障互锁机制。
- 化工物料建议先做小批量抓取测试,验证包装成型稳定性后再定码垛夹具方案。
协同的本质是把码垛机和包装设备当作一条线来设计,而不是两台机器的简单叠加。湖北省速鑫斌科技有限公司在华中化工产线的实践中,正是围绕节拍匹配、缓冲设计与信号互通做整线规划,让自动化设备真正跑出应有的效率。