码垛机与自动包装设备在化工产线中的协同应用技术解析
化工产线的末端包装环节长期面临一个尴尬局面:前端反应釜、离心机、干燥塔都已实现高度自动化,但成品下线后仍依赖人工搬运码垛。一袋25公斤的PVC树脂粉或元明粉,人工码垛每小时不过200-300包,且粉尘环境下工人流失率居高不下。如何打通从包装到码垛的"最后一公里",成为化工企业产线升级的关键命题。
化工场景对包装设备的特殊要求
与食品、建材行业不同,化工产线的包装对象往往具有腐蚀性、易吸潮、粉尘爆炸风险等特征。这决定了普通包装设备难以直接套用。以粉体物料为例,包装秤需要配置除尘接口和氮气保护装置,包装袋材质需具备抗静电性能;而颗粒物料则更关注包装速度与封口强度的平衡。湖北速鑫斌在服务化工客户时发现,自动化包装线的选型必须从物料特性反推设备参数,而非简单按产能匹配。

码垛机与包装线的协同技术要点
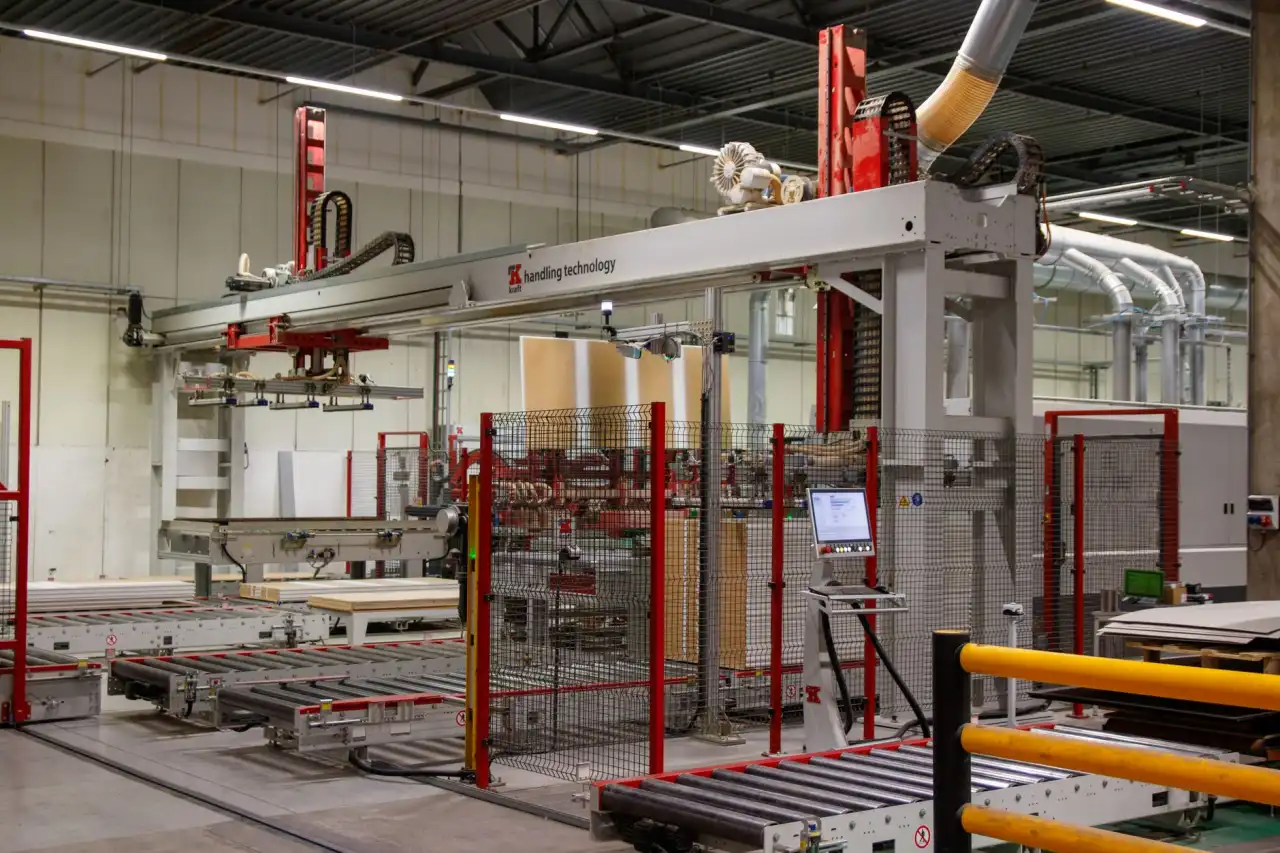
码垛机与包装设备之间的协同,核心在于节拍匹配与信息贯通。包装环节每袋出料时间约3-5秒,而码垛机完成一个抓取-翻转-放置循环通常需要6-8秒,中间必须依靠缓冲输送带和整平机构来吸收节拍差。技术细节上,需要重点关注三个层面:
- 速度同步:包装线输出速度与码垛机抓取频率需通过PLC实现动态调速,避免堵包或空抓
- 垛型规划:针对不同袋型(阀口袋、敞口袋、纸塑复合袋),码垛程序需预置多种垛型方案,层间错缝角度一般控制在90°或180°
- 数据追溯:包装称重数据与码垛批次信息绑定,便于后续质量追溯和仓储管理
这些环节的衔接质量,直接决定了整条自动化设备系统的综合效率。实际项目中,协同良好的产线可将包装码垛综合OEE提升至85%以上。
落地实践中的关键控制点
从工程实施角度看,化工产线部署自动化包装线与码垛系统时,有几个容易被忽视的细节。粉尘环境下的光电传感器需选用气吹自清洁型,否则镜面污染会导致误检率飙升;码垛机夹具的材质要根据袋重选择——25公斤以上建议采用伺服驱动夹板式,而非真空吸盘式,避免因袋体透气造成掉包。此外,包装线与码垛机之间的缓冲段长度不宜少于6米,给整平、除静电和检测环节留出足够的工艺空间。
从行业趋势来看,化工包装码垛正从单机自动化向整线智能化演进。视觉识别系统开始用于袋口位置纠偏,数字孪生技术被引入垛型仿真验证,而模块化设计的码垛机则让产线扩产时的设备复用成为可能。对于中等产能的化工企业而言,选择具备协同接口能力的包装设备与码垛系统,比单纯追求单机速度更具长期价值。