自动化包装线核心构成解析:从供袋到码垛的完整工艺流程
在食品、化工、医药等行业的后道包装环节,人工成本持续攀升与交付周期压缩之间的矛盾日益突出。一条运转流畅的自动化包装线,往往决定了整条产线的实际产出上限。不少企业在改造初期只关注单机性能,忽略了工序间的衔接匹配,导致整线综合效率(OEE)长期徘徊在60%以下。
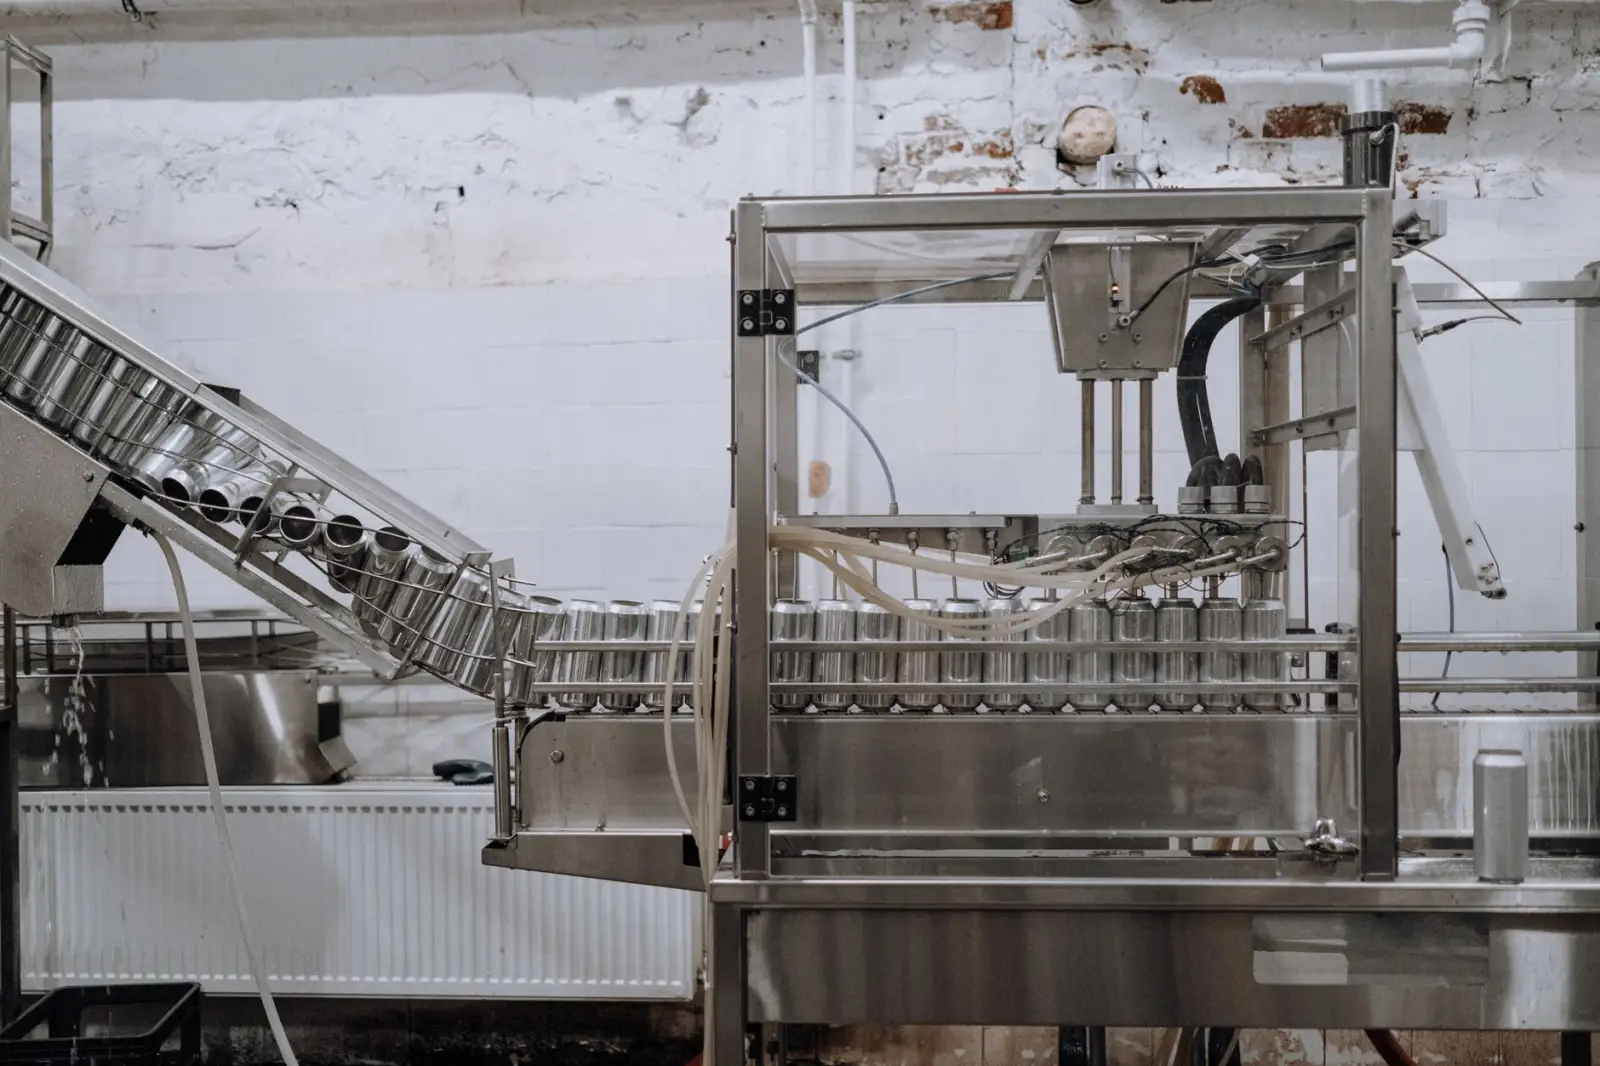
从工艺角度看,一条完整的自动化包装线通常由供袋、计量充填、封口整形、检测剔除、输送与码垛等模块串联而成。各模块的节拍匹配度、缓冲设计以及信号交互逻辑,才是决定整线稳定性的关键变量。
供袋与充填:整线节拍的起点
供袋环节常被低估,实际上它是整线节拍的第一道瓶颈。自动供袋机的取袋成功率、袋口张开角度的一致性,直接影响后续充填工位的等待时间。实践中,供袋机与充填机之间应保留2~3个袋位的缓存,以吸收上游的微小波动。
计量充填环节则需根据物料特性选型:粉末物料多用螺旋计量,颗粒物料倾向量杯式或组合秤,液体则依赖流量计或活塞泵。精度控制通常要求单袋误差控制在±0.5%以内,否则后续检重剔除率会显著上升。
封口、检测与输送:稳定性的中场
封口质量是包装完整性的核心指标。热封温度、压力、时间的匹配需要根据包材厚度与材质反复标定,温差超过±5℃即可能出现虚封。在线检重秤与金属检测机的联动剔除逻辑,建议采用双重确认机制,避免误剔造成物料浪费。
输送段的设计同样讲究。转弯半径过小、皮带张力不均,都会造成袋体姿态偏移,进而影响码垛机的抓取定位精度。这段看似简单的输送环节,恰恰是许多包装设备系统集成中被反复整改的部分。
码垛机:整线自动化的收口环节
码垛机承担着将成品袋按预设垛型整齐堆叠的任务。主流机型分为关节臂式与龙门式:关节臂式灵活度高,适合多规格切换;龙门式结构刚性强,适合高速大批量场景。垛型规划软件的算法优劣,直接关系到托盘空间利用率与垛体稳定性。
- 抓取方式:真空吸盘适合平整袋型,夹爪式适合蓬松或含气包装
- 定位精度:重复定位误差建议控制在±1mm以内
- 安全防护:光幕与区域扫描仪应覆盖全部运动轨迹
值得关注的是,当前自动化设备正朝着模块化与数据互联方向演进。整线各单机通过统一协议上传运行数据,配合边缘计算实现预测性维护,已成为新建产线的标配思路。
对于计划改造的企业,建议先做整线节拍仿真,明确瓶颈工位后再分步投入,避免一次性大规模采购造成产能错配。选择具备整线集成能力的自动化包装线供应商,往往比拼凑多品牌单机更利于后期运维。
从供袋到码垛,每个环节的技术细节都在累积整线的最终表现。把工序衔接当成系统工程来对待,才是提升包装效率的务实路径。