湖北食品饮料企业如何选配自动化包装线提升产线效率
湖北食品饮料产业带横跨武汉、宜昌、荆门等地,涵盖了米酒、饮品、休闲零食等多个细分品类。产线后端的包装环节,长期面临人工成本攀升、旺季招工难、码垛质量不稳定等现实压力。越来越多的本地企业开始将目光投向自动化包装线与码垛机的组合方案,但选型不当导致的“买了用不起来”或“效率提升有限”的情况也并不少见。
自动化包装线的核心构成与选型逻辑
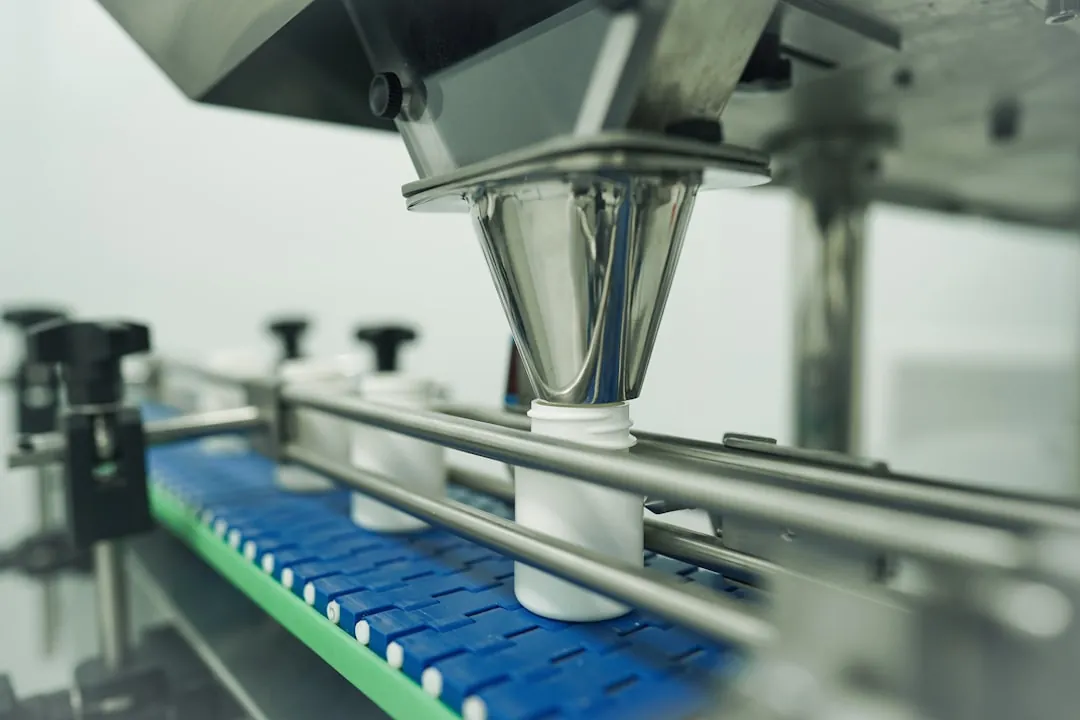
一条典型的自动化包装线,通常由灌装/充填设备、封口机、贴标机、开箱机、装箱机、封箱机以及末端码垛机等单元串联而成。对湖北中小型食品厂而言,不必一次性追求全线无人化,更务实的路径是“先打通瓶颈,再逐步串联”。例如,若成品箱码垛环节是最大痛点,优先引入码垛机即可在短期内释放2-3名劳动力。
选型时需要重点考察三个维度:产能匹配度(线体速度与峰值产量的冗余量)、物料适应性(包装箱尺寸范围、重量波动、膜包或纸箱材质)、以及通讯协议兼容性(是否支持与现有MES或PLC系统对接)。湖北地区气候潮湿,设备电气元件的防潮等级也应纳入考量。
码垛机在产线中的实际应用与参数权衡
码垛机按结构可分为关节机器人与龙门式码垛机两类。对于箱体规整、重量在5-30kg的食品饮料成品,龙门式码垛机往往更具性价比,其抓取节拍可达8-12箱/分钟,占地更小;而产品频繁切换、垛型复杂的产线,则更适合六轴关节机器人,虽然初期投入高约30%-40%,但柔性更强。
在湖北本地案例中,一家生产瓶装饮料的企业通过将码垛机与输送分道系统联动,使垛型整齐度从人工码放的92%提升至99.5%以上,破箱率下降近60%,且垛体无需二次整理即可直接入库。这便是自动化包装线中“设备协同”带来的直接收益。
实施中的常见误区与注意事项
很多企业误以为自动化包装设备买回来就能立即满负荷运转,却忽略了前序工段的节拍稳定性。若灌装机或贴标机的故障率未解决,后端的码垛机再快也无济于事。因此,在引入自动化包装线前,务必对现有单机设备的OEE(设备综合效率)进行至少两周的统计,确保瓶颈工序的稳定性在85%以上。
另一个高频问题是包装耗材的标准化。纸箱尺寸公差过大或封箱胶带质量参差,会导致开箱机频繁卡箱、封箱不严。建议企业在项目启动时同步与包材供应商签订质量协议,明确箱体硬度、印刷面摩擦系数等关键指标。
维护与人员技能转型
自动化设备并非“免维护”。码垛机的夹爪气缸、真空吸盘属于易损件,建议每季度检查更换;减速机润滑油需按厂商规定周期更换——往往这部分成本容易被预算忽略。更关键的是,操作团队中至少要培养1-2名懂PLC基础逻辑的维修骨干,否则一旦出现通讯报警,等待厂家远程支持的时间会直接拉低产线稼动率。
在人员管理上,湖北不少企业已开始推行“操检合一”制度,让原本负责码垛的工人转型为设备巡检员,配合视觉检测系统确认垛型与标签位置。这既保留了老员工的经验价值,又降低了自动化改造带来的用工结构性冲击。
总而言之,食品饮料企业的自动化升级不是简单的设备堆砌。从自动化包装线的整体节拍设计,到码垛机的选型与耗材标准,再到人员技能的适配,每一步都需要结合自身产品特性与地域条件做精细化规划。湖北省速鑫斌科技有限公司在服务本地客户的过程中深刻体会到:真正有效的自动化,永远是“工艺理解先行,设备跟进在后”。如果您的产线正面临效率瓶颈,不妨先从单点环节的自动化改造入手,用数据验证收益后再逐步扩展,这条路走起来更稳健。