自动化包装线如何提升食品饮料产线的包装效率与稳定性
在食品饮料行业,产线速度的提升往往受限于后段包装环节。一台灌装机每分钟能产出600瓶饮料,但如果后端包装跟不上,整线效率就会被拉低到400瓶甚至更低。这也是越来越多企业开始关注自动化包装线的核心原因——它不只是替代人工,而是从节拍匹配、缓冲逻辑到故障自恢复层面,重新定义了包装段的效率上限。
自动化包装线的效率逻辑:节拍匹配与缓冲设计
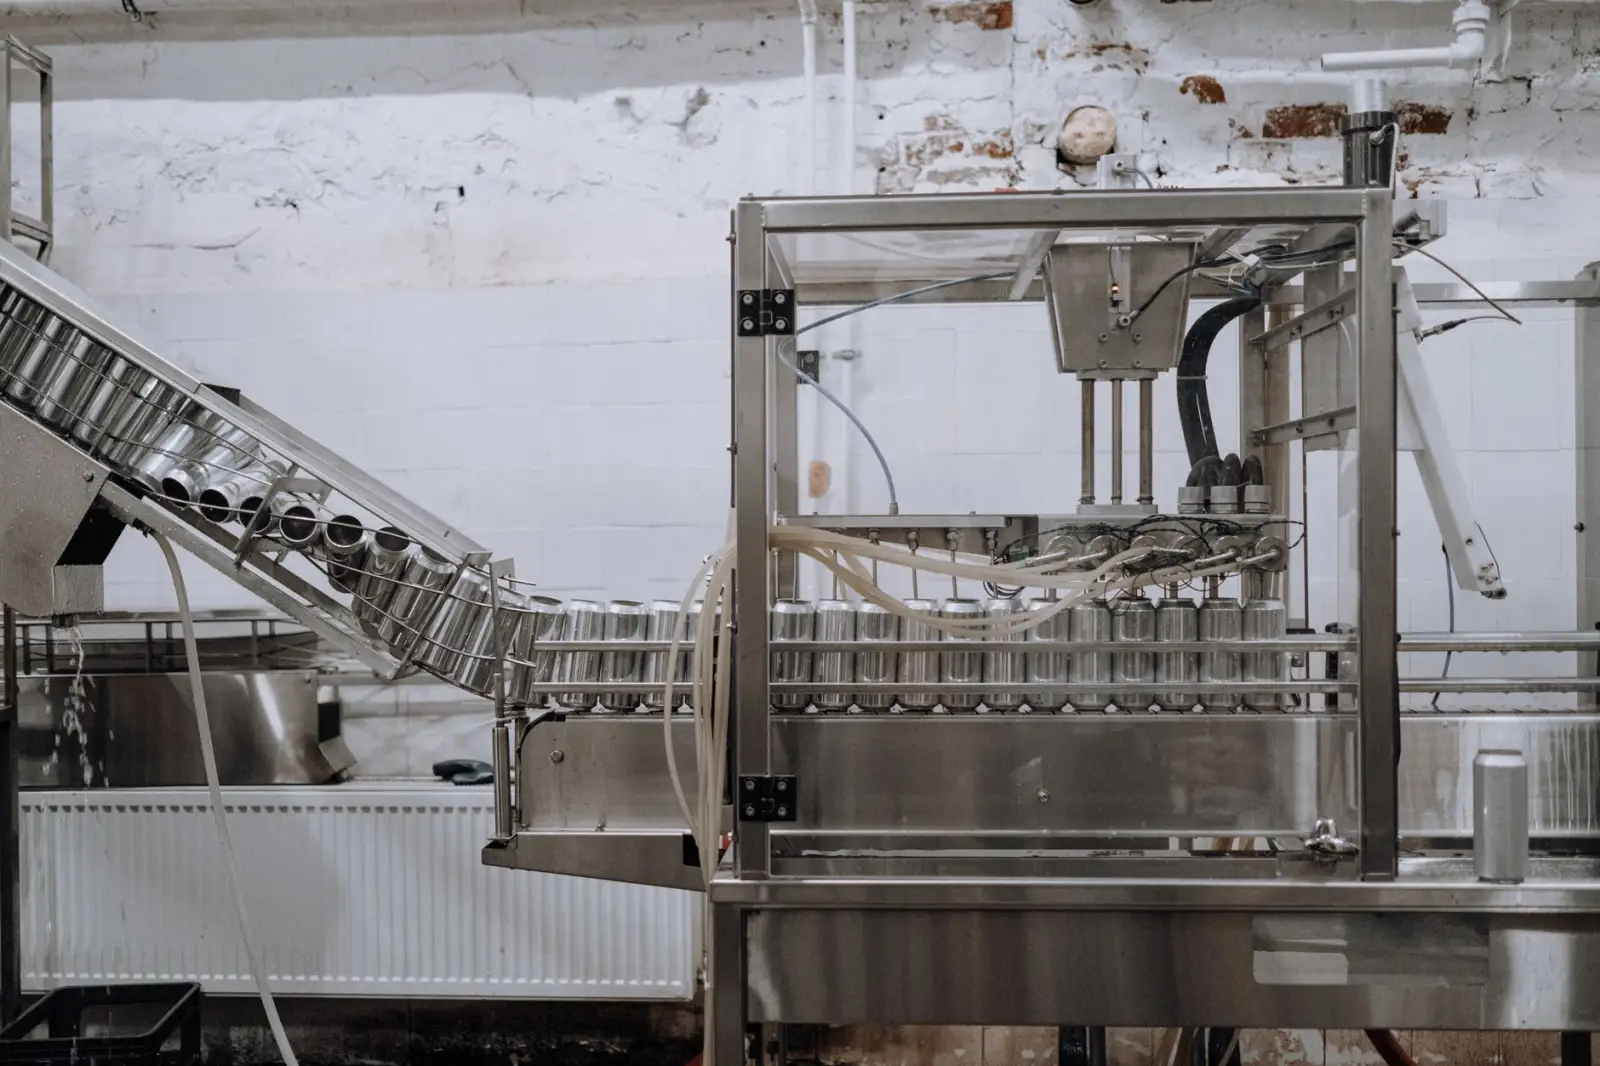
包装段与前端灌装/杀菌段的本质区别在于:前端是连续流,后端是离散动作。一瓶饮料从输送带进入分道、整理、裹包、装箱、封箱再到码垛,每一步都是间歇运动。如果各工位节拍不一致,就会频繁出现堵料或断料。
一套成熟的自动化包装线通常会在关键工位之间设置缓冲输送段。例如在装箱机与码垛机之间配置2-3分钟的缓存通道,当码垛机短暂停机换垛时,前端包装设备不需要立即降速。这种设计让整线的综合效率(OEE)从65%左右提升到82%以上。

核心设备的协同要点
- 分道机构:将单列来料分成2-4列,节拍误差控制在±3%以内
- 裹包/装箱设备:换规格时间直接影响产线利用率,伺服驱动机型可压缩至8-12分钟
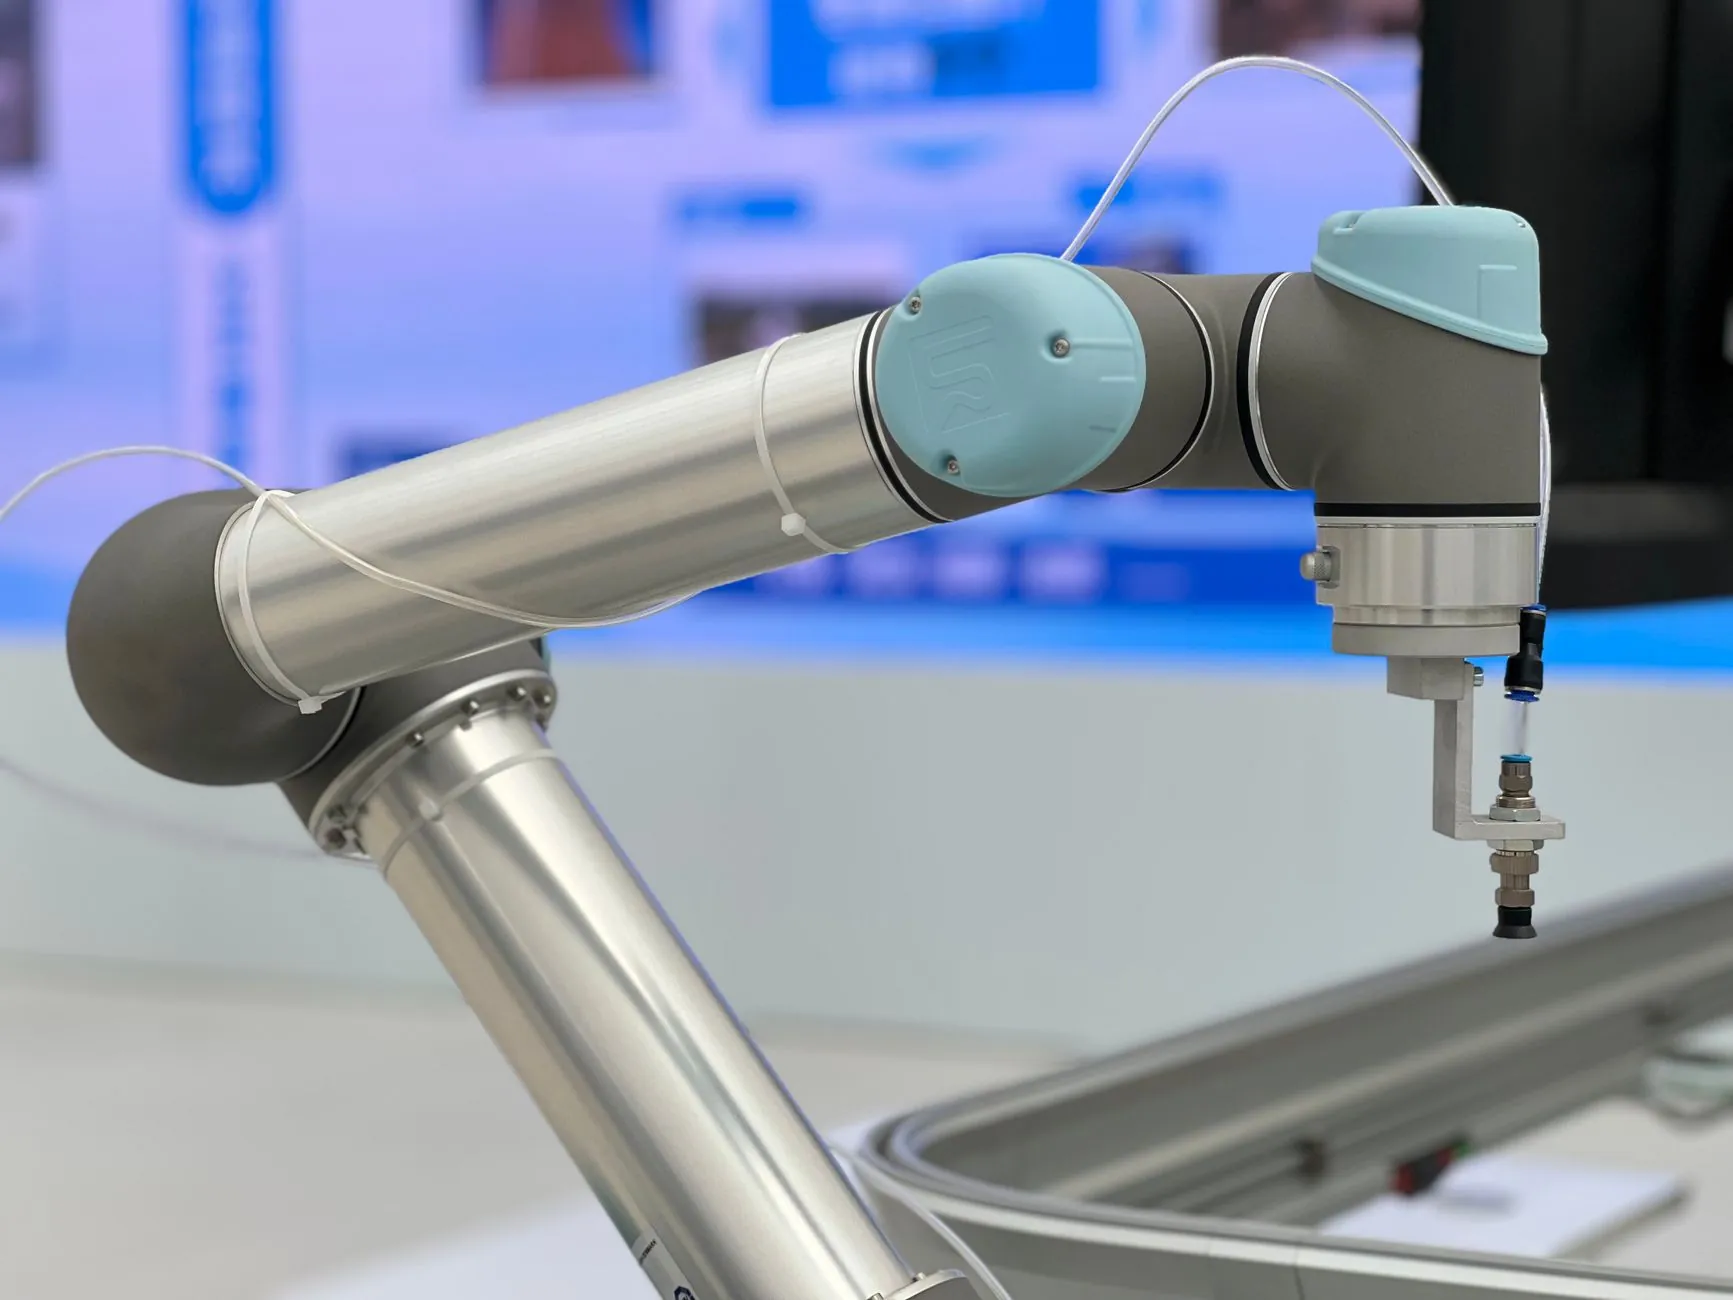
- 码垛机:高速关节机器人或龙门式码垛机的选型取决于产能和垛型复杂度
- 控制系统:PLC与视觉系统的联动,实现缺瓶剔除、垛型校验和故障自诊断
很多企业在采购包装设备时容易忽略一个细节:设备之间的通信协议是否统一。如果装箱机用Modbus、码垛机用EtherCAT,中间靠IO硬接线传递信号,一旦某个工位出现微停,整线响应就会滞后2-3秒。这2-3秒在高速产线上意味着十几瓶产品的堆积。
提升稳定性的实操方法
稳定性不是买出来的,是调出来的。以下三个方向是我们在食品饮料项目中反复验证过的:
- 来料姿态控制:在分道前增加整列机构,让瓶/罐以统一间距进入包装段,减少卡瓶概率
- 码垛机抓取策略优化:根据箱体重量和表面摩擦系数调整夹爪压力与加速度曲线,避免掉箱或压坏纸箱
- 预测性维护:对自动化设备的关键运动部件(伺服电机、减速机、气动阀)做电流和振动趋势监测,提前更换磨损件
以某果汁饮料厂的实际数据为例:改造前包装段平均每班停机7次,每次4-6分钟;引入自动化包装线并优化缓冲逻辑后,每班停机降至2次,单次恢复时间缩短到90秒以内。整线效率从每小时4.2万瓶提升到5.6万瓶,同时包装段操作人员从6人减到2人。

选型与集成的关键判断
食品饮料企业在规划自动化包装线时,建议先明确三个参数:峰值产能、产品规格切换频率、现有产线接口条件。如果规格切换频繁(比如一天换3种瓶型),就要优先考虑快换机构和配方管理系统;如果峰值产能远高于均值,则需要在码垛机前端设置足够的缓冲量。
湖北省速鑫斌科技有限公司在包装自动化领域积累了多行业落地经验,从单机码垛机到整线集成,可根据产线实际工况提供节拍匹配方案与设备选型建议。包装效率的提升从来不是单台设备的事,而是整线逻辑的重新梳理。