食品饮料行业自动化包装线升级趋势:码垛机与包装设备如何协同提效
在食品饮料行业,包装环节的效率瓶颈往往不在灌装或封口,而在后端——码垛与产线协同。不少企业上了高速灌装线,却发现整线OEE始终卡在65%左右,问题多半出在码垛机与包装设备之间的节拍脱节。
一、码垛机为什么成了「隐形瓶颈」
码垛机本身的技术已经相当成熟,但它在整线中的角色常被低估。一台标准关节式码垛机每分钟可完成8-12个循环,看似够用,可一旦前端包装设备出现批次波动——比如装箱机偶尔多出一箱、膜收缩机温度波动导致间距不均——码垛机就得频繁等待或重新规划垛型。这种「被动响应」模式,让自动化包装线的整体效率打了折扣。
更深层的原因在于:很多工厂的码垛程序是静态的,垛型固定、抓取路径固定,没有根据来料节奏动态调整的能力。
二、协同提效的三个技术抓手
要让码垛机与包装设备真正协同,需要从数据层、执行层、布局层同时入手:
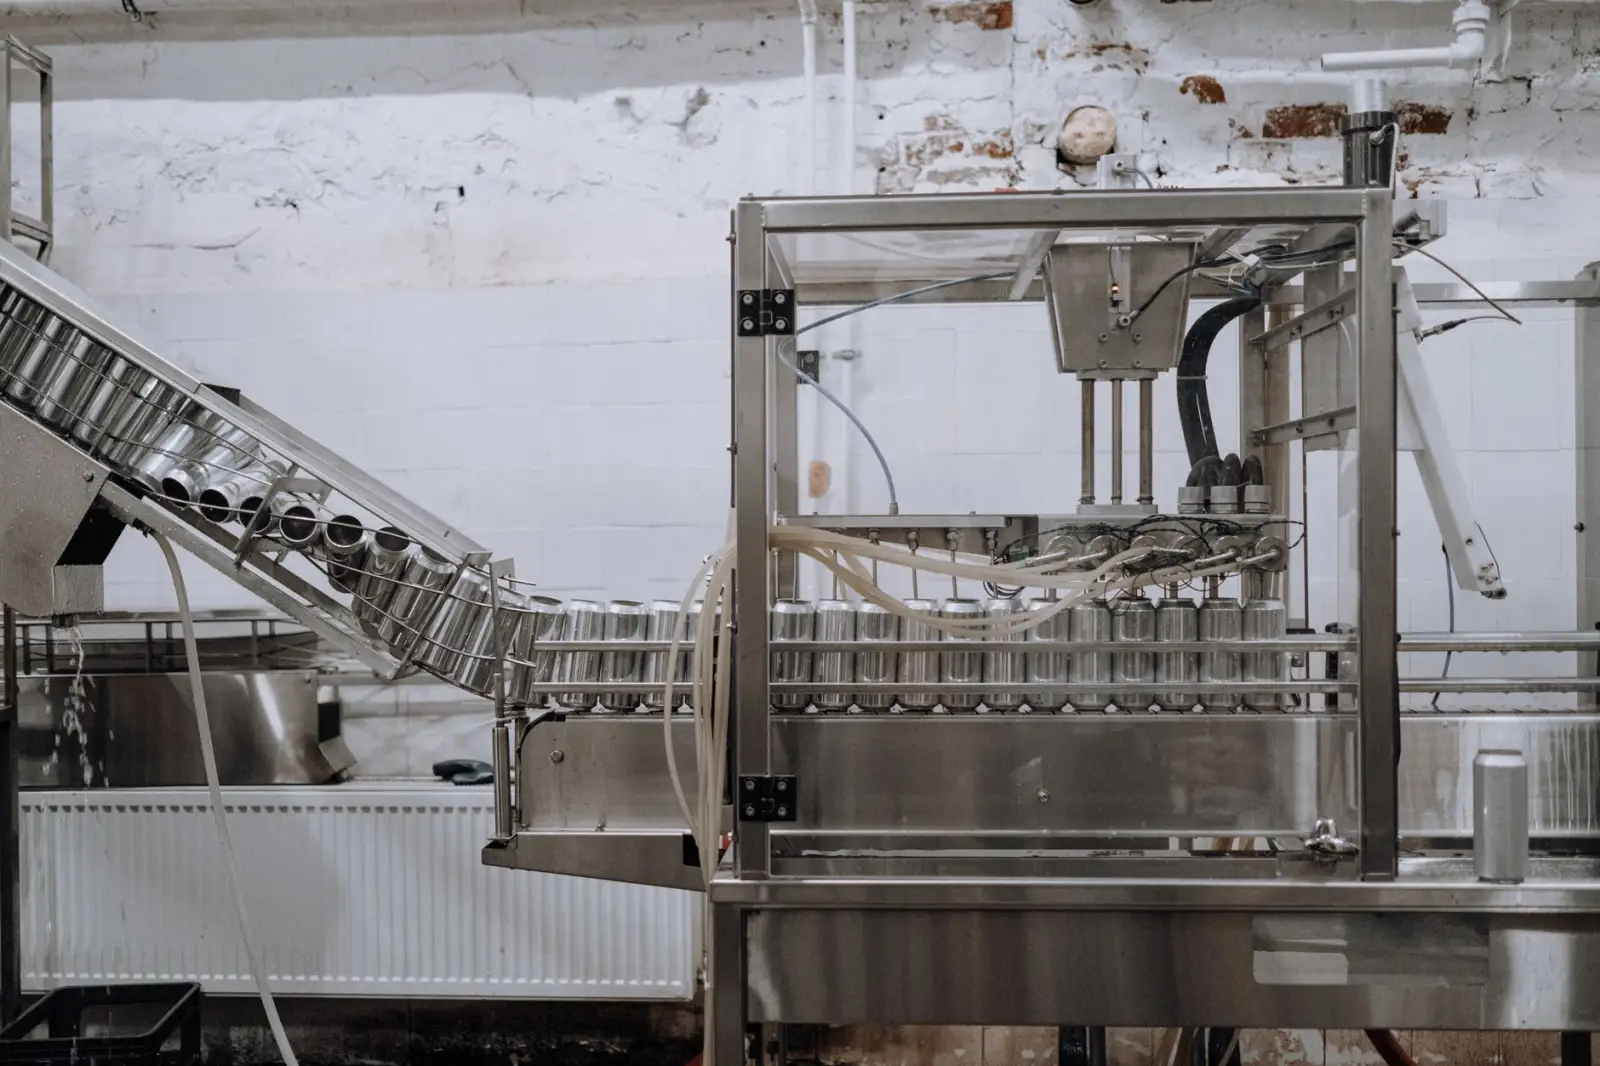
- 数据层:在装箱机与码垛机之间加装缓冲输送段,配合光电计数与PLC实时通讯,让码垛机提前获知来料批次信息,而非等到箱体到位才动作。
- 执行层:采用自适应抓取策略。例如当检测到连续来料间隔缩短时,码垛机自动切换为「双箱抓取」模式,减少循环次数。
- 布局层:将码垛工位与包装线末端做L型或U型衔接,缩短输送距离,降低箱体姿态偏移概率。
这些改动不需要更换整线,但对自动化设备之间的通讯协议和信号响应速度提出了更高要求。通常建议将PLC扫描周期控制在10ms以内,并采用Profinet或EtherCAT总线。
三、实际对比:改造前后差多少
以一条每小时产出600箱的饮料线为例。改造前,码垛机独立运行,平均等待时间占循环周期的18%,整线OEE约66%。引入缓冲段与动态抓取逻辑后,等待时间降至6%以下,OEE提升到78%-82%。更关键的是,码垛机的机械磨损明显降低——频繁启停对减速机和伺服电机的冲击远大于匀速运行。
另一个容易被忽略的收益是垛型稳定性。协同后,箱体进入码垛工位时的间距一致性提高,垛型偏移率从千分之三降到千分之一以内,减少了后续缠绕包装的返工。
四、升级建议:分步走,别一步到位
对于正在规划或改造自动化包装线的食品饮料企业,建议分三个阶段推进:
- 诊断阶段:用一周时间记录码垛机等待时间、故障停机频次、来料间距标准差,找出真实瓶颈。
- 试点阶段:先加装缓冲输送段和简单的信号交互逻辑,验证节拍改善效果,投入通常在5-8万元。
- 优化阶段:根据试点数据调整抓取策略和垛型规划算法,必要时升级码垛机控制系统。
湖北省速鑫斌科技有限公司在食品饮料行业自动化设备集成方面积累了多个整线协同案例,核心思路不是追求单机速度,而是让码垛机与包装设备形成「节奏共识」。产线效率的提升,往往来自这些看似不起眼的衔接细节。