自动化包装线如何提升食品饮料企业产线效率——行业技术趋势观察
食品饮料行业的生产节奏越来越快,SKU切换越来越频繁,人工包装环节却常常成为整条产线的"堵点"。招工难、培训周期长、人为误差导致的返工率偏高——这些问题倒逼企业把目光投向自动化包装线。一条配置合理的自动化产线,到底能在哪些环节释放效率?
包装环节的效率瓶颈在哪里
多数食品饮料工厂的前端灌装、杀菌、检测环节已实现较高程度的自动化,但后段包装——包括开箱、装盒、封箱、贴标、码垛——仍然依赖大量人工。以一条每小时产出20000瓶的饮料线为例,后段包装往往需要6-10名工人协同作业,且劳动强度大、人员流动率高。更关键的是,人工码垛的速度和整齐度不稳定,直接影响后续仓储物流的自动化对接效率。
核心技术:从单机到整线的协同
当前行业内的自动化包装线并非简单的设备叠加,而是强调整线协同。核心技术模块包括:
- 自动开箱/装箱机:采用真空吸盘与伺服定位,适配不同规格纸箱,换型时间可压缩至5分钟以内
- 自动封箱与贴标系统:集成视觉检测,实时校验标签位置与喷码内容,减少人工抽检频次
- 码垛机:这是整线效率的"最后一公里"。高速码垛机器人或龙门式码垛机可实现每分钟8-15箱的码垛节拍,配合托盘输送系统完成无人化作业
- 中央控制系统:通过PLC与MES对接,实时监控各工位运行状态,异常自动报警并记录
值得关注的是,包装设备之间的节拍匹配比单机速度更重要。一台高速码垛机如果前端装箱机节拍跟不上,整线效率反而会被拖累。因此,整线设计时需要以瓶颈工位为基准进行产能核算。
落地实践中的关键考量
企业在引入自动化设备时,有几个容易被忽视的细节。一是包装材料的适配性——纸箱克重、挺度、尺寸公差都会影响开箱和码垛的稳定性,建议在选型阶段就与包材供应商联动测试。二是柔性化能力,食品饮料行业促销季的包装规格变化频繁,自动化包装线需要具备快速换型功能,否则反而成为负担。
三是数据打通。现代码垛机和包装设备普遍支持OPC UA或Modbus协议,可与工厂MES系统对接,实现产量、停机时间、故障代码的自动采集。这些数据是后续做OEE分析和预测性维护的基础。
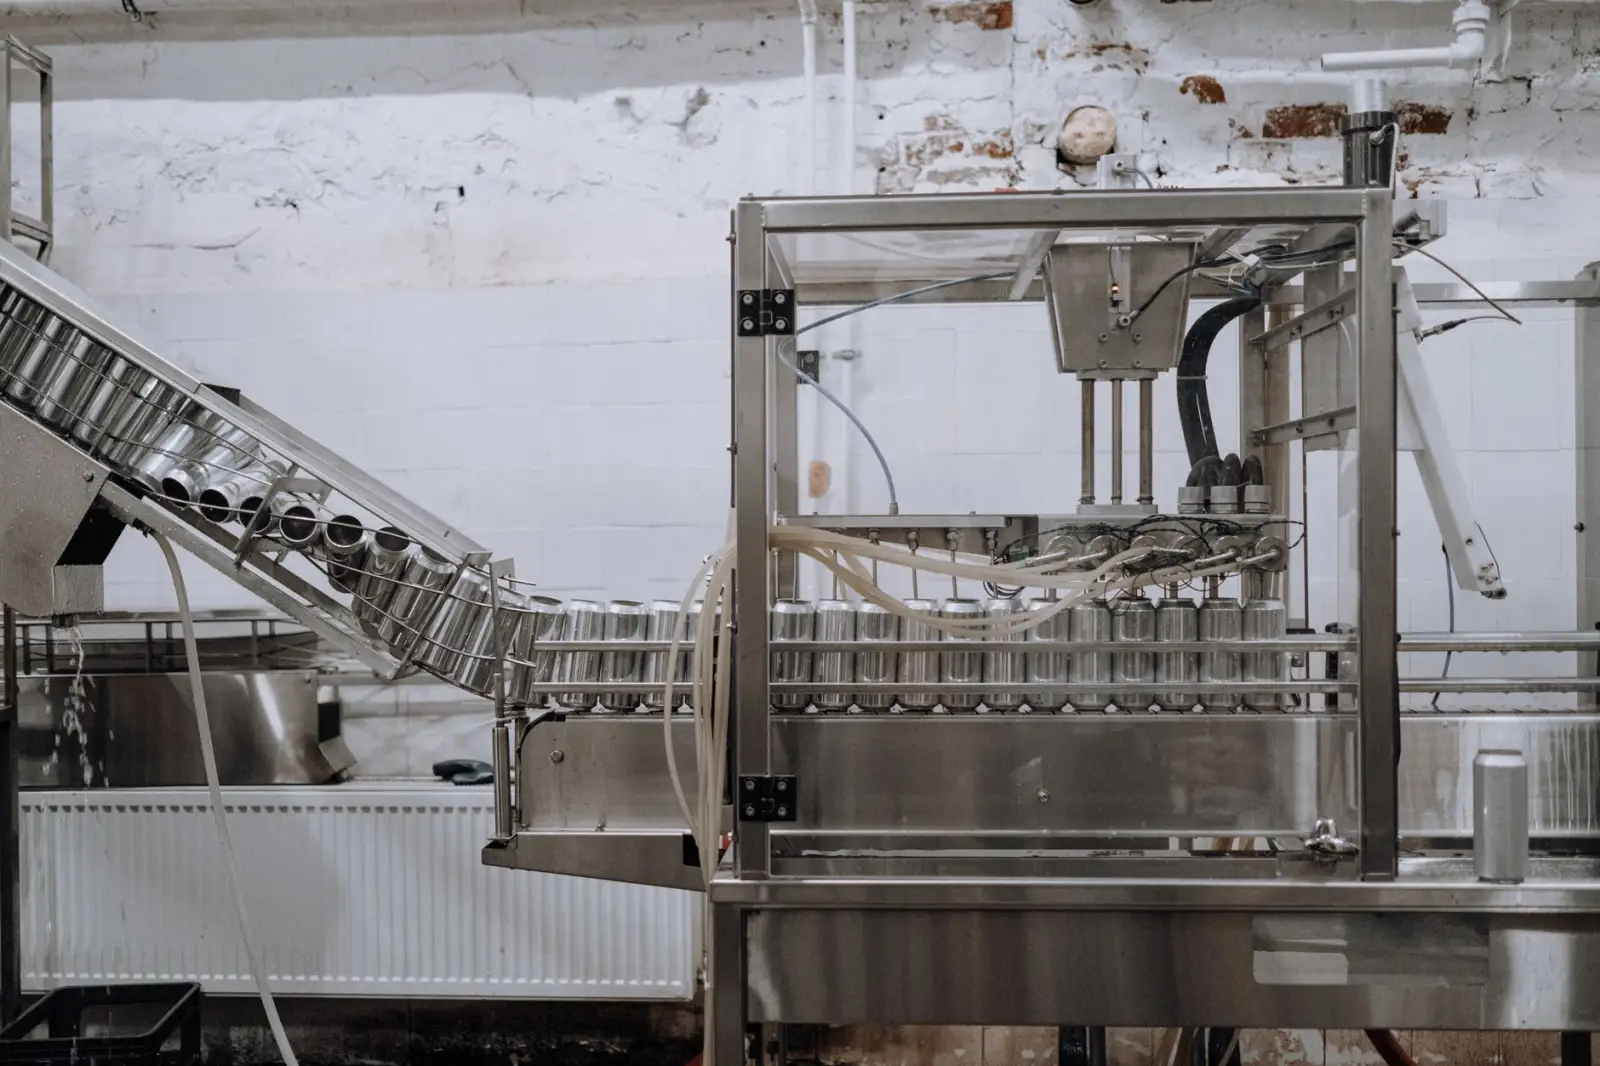
从行业趋势看,自动化包装线正在向模块化、柔性化和智能化方向演进。模块化设计让企业可以分阶段投入,先上码垛环节解决劳动强度最大的工位,再逐步扩展至装箱和贴标。柔性化则通过快换夹具和配方管理系统,让一条产线覆盖多种规格产品。智能化方面,基于机器视觉的在线检测和AI算法优化的码垛路径规划,正在成为中高端产线的新标配。
对于湖北省速鑫斌科技有限公司而言,我们观察到华中地区食品饮料企业在包装自动化上的投入正在加速,尤其是码垛机和整线集成需求增长明显。选对设备、做好整线节拍匹配、预留数据接口——这三点做到位,产线效率的提升是可以量化的。