食品饮料行业自动化包装线升级趋势:码垛机与包装设备协同应用解析
日期:2026-10-01
标签:自动化包装线,码垛机,包装设备,自动化设备
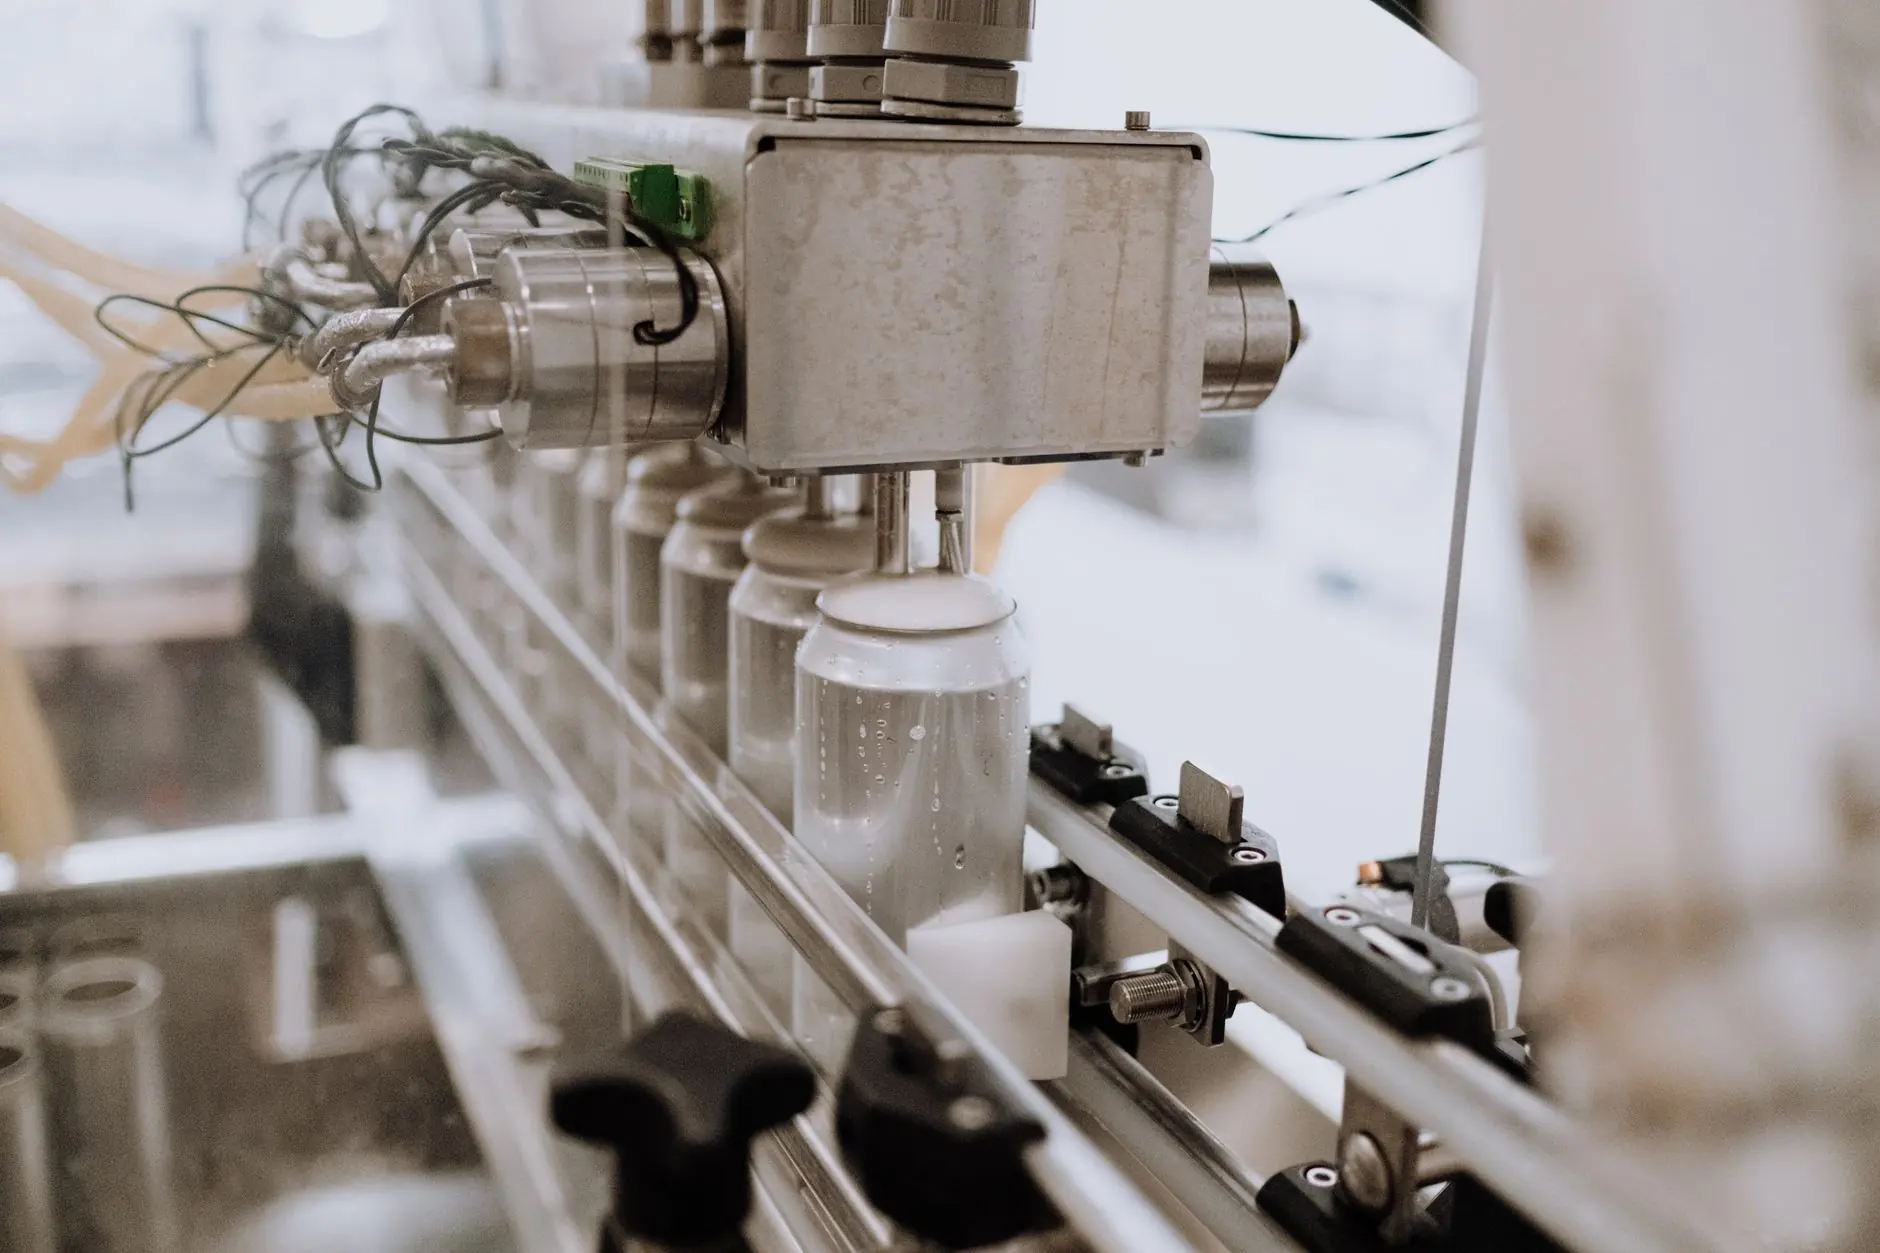
走访湖北、广东两地多家食品饮料工厂后发现一个共性现象:前道灌装、封口环节早已实现高速自动化,但后道纸箱成型、封箱、捆扎与码垛机之间却存在明显的"速度断层"。某乳品企业生产线灌装速度达24000瓶/小时,而后端码垛环节仍依赖人工搬运,整线综合效率被拉低近30%。这种"前快后慢"的失衡,正在倒逼企业重新审视自动化包装线的系统性升级。
断层根源:单机思维与系统集成的矛盾
多数工厂在采购包装设备时习惯按单机参数比价,忽视了设备间的节拍匹配与信号交互。一台性能优异的码垛机如果与上游开箱机、封箱机的PLC通讯协议不兼容,就会出现"等料"或"堵料"现象。更深层的原因在于,食品饮料行业的包装规格日趋碎片化——同一产线需切换6种以上箱型,传统固定式自动化设备的柔性不足问题被放大。
协同应用的技术关键点
实现码垛机与包装设备的高效协同,需要打通三个层面的技术接口:
- 机械接口:输送线过渡段的缓存容量设计,通常建议保留≥45秒的堆积缓冲,以吸收上游封箱机的瞬时波动
- 电气接口:采用Profinet或EtherCAT总线实现码垛机与包装设备的实时数据交换,响应周期控制在10ms以内
- 信息接口:通过MES系统下发箱型配方,码垛机自动调用对应垛型程序,换型时间可从25分钟压缩至3分钟以内
以某功能饮料工厂的实际改造为例,将码垛机与开箱机、装箱机进行总线级联后,整线OEE从62%提升至81%,人工干预频次下降70%。
不同协同方案的对比分析
目前市场上主流的协同方案分两类:一类是包装设备与码垛机同品牌配套,兼容性最优但初期投资较高;另一类是异构设备通过网关协议集成,灵活性强但对调试团队的技术能力要求更高。从长期运维角度看,同品牌方案在备件通用性和故障诊断效率上优势明显,而异构方案更适合已有产线的渐进式改造。

建议企业在规划自动化包装线升级时,优先完成产能节拍测算与箱型规格梳理,再确定码垛机的负载、臂展与节拍参数。与供应商沟通时,要求提供整线联调方案而非单机参数表,并在合同中明确换型时间、OEE保证值等量化指标。湖北省速鑫斌科技有限公司在食品饮料行业自动化包装线集成方面积累了多套成熟方案,可根据工厂实际工况提供码垛机与包装设备的协同配置建议。