湖北化工行业自动包装设备应用:从人工码垛到全自动码垛系统的升级路径
日期:2026-10-07
标签:自动化包装线,码垛机,包装设备,自动化设备
在湖北化工产业集群中,包装与码垛环节长期面临粉尘腐蚀、人工成本攀升、招工难等现实压力。以纯碱、磷肥、树脂粉料等产品为例,一条24小时运转的产线若依赖人工码垛,至少需要6-8名工人轮班,且面临粉尘吸入和重复劳损的双重风险。从单机码垛机到整线自动化包装线的升级,已成为不少企业技改的优先选项。
码垛机与自动化包装线如何协同工作
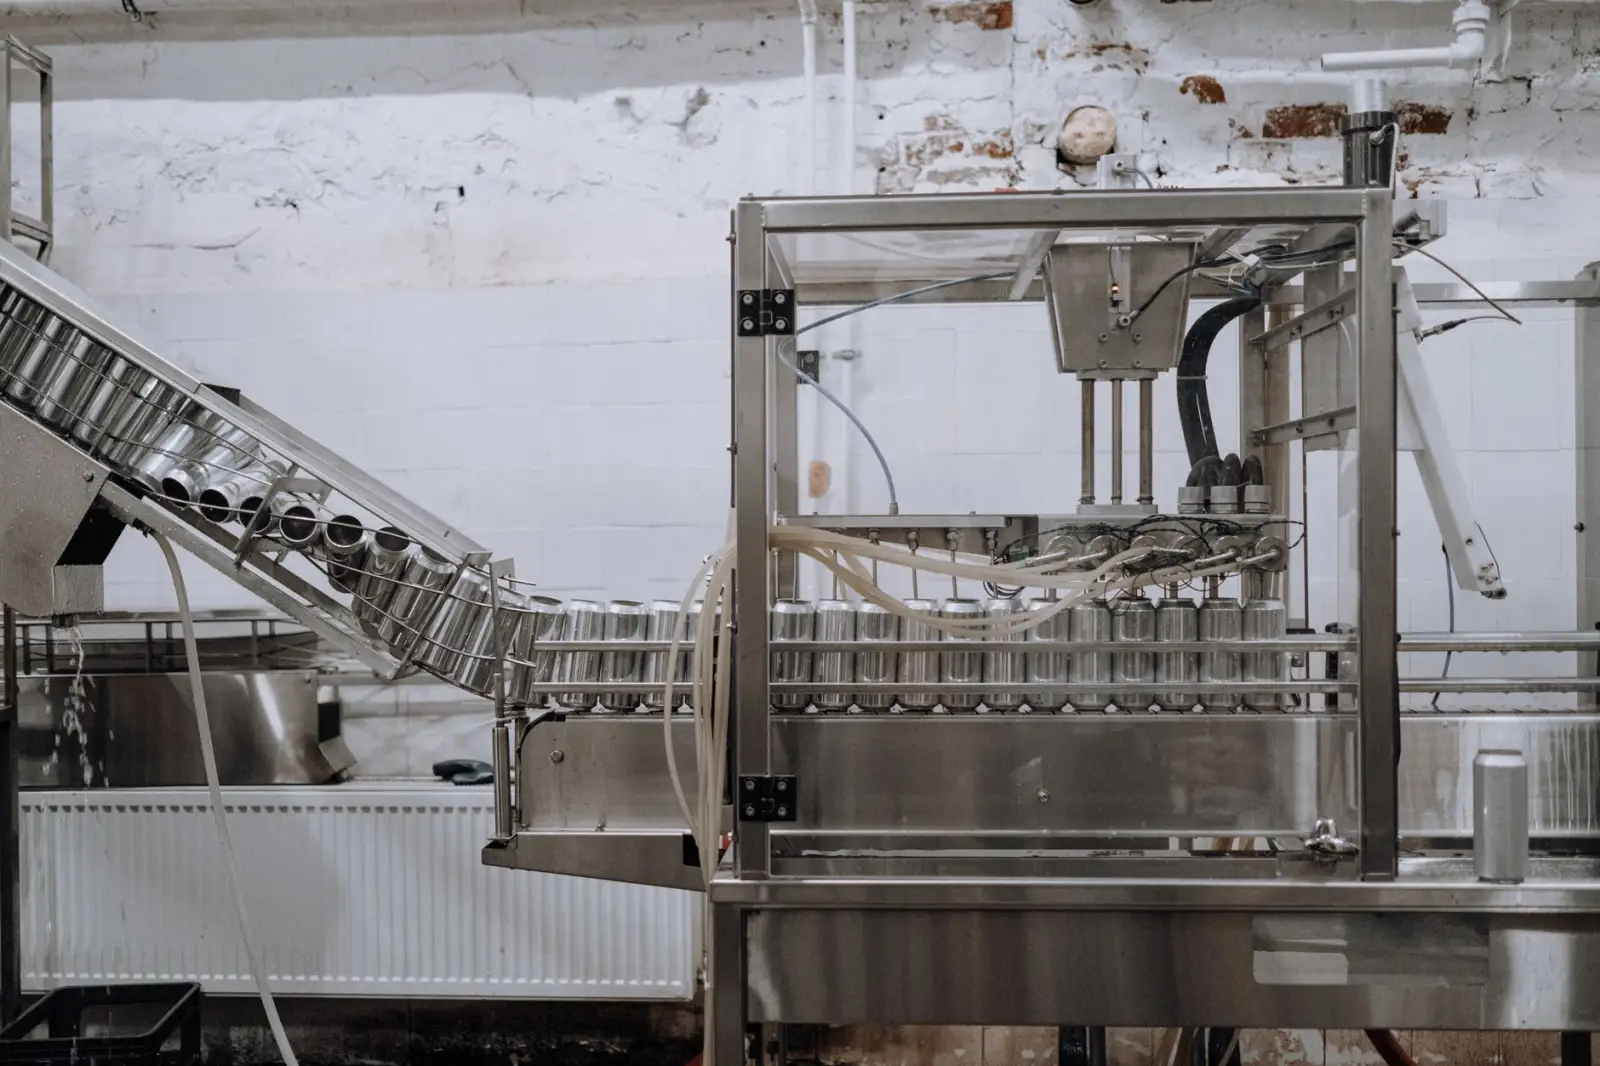
理解升级路径,先要厘清设备层级。一条完整的自动化包装线通常包含定量给料、自动套袋、热封缝合、重量复检、剔除装置、输送系统以及末端的码垛机。各环节通过PLC与伺服控制系统联动,节拍匹配是核心难点——包装速度若为12袋/分钟,码垛机就必须具备至少14袋/分钟的抓取能力,否则会形成瓶颈。
当前主流的码垛机分为关节机器人式和直角坐标式。关节机器人适合多规格、小批量的柔性场景,重复定位精度可达±0.2mm;直角坐标式则在单一品种、高节拍工况下更具成本优势,速度可突破1600次/小时。企业选择包装设备时,需根据自身产品规格切换频率来权衡。

从人工到全自动的三级升级路径
结合湖北化工企业的实际技改经验,升级通常分三个阶段推进:
- 半自动过渡阶段:保留人工套袋,引入单台码垛机替代人工搬运。投资约15-25万元,可减少3-4名码垛工,投资回收期通常在8-12个月。
- 整线联调阶段:加装自动套袋机和输送系统,形成基础自动化包装线。此时需重点解决粉尘环境下的传感器误触发问题,建议选用IP65以上防护等级的检测元件。
- 全自动智能阶段:集成视觉检测、重量反馈和MES数据接口,实现自动化设备与工厂管理系统的贯通。此阶段投资通常在80-150万元,但可支撑多品种共线生产。
升级前后的关键数据对比
以湖北某磷化工企业年产10万吨粉料产线为例,升级前后的核心指标变化如下:
- 码垛人工:从每班6人降至1人(仅巡检)
- 包装效率:从人工操作的8袋/分钟提升至14袋/分钟
- 码垛合格率:从92%提升至99.5%以上
- 年综合人工成本节省:约48万元
- 设备投资回收期:约14个月
值得注意的是,效率提升并非线性——当包装速度超过16袋/分钟时,袋口缝合质量和输送稳定性会成为新的约束点,需要同步升级缝包机和输送带张紧系统。

对于湖北化工企业而言,升级不必一步到位。建议先评估产品规格种类、粉尘等级和现有产线节拍,再决定从码垛机单点切入还是整线规划。速鑫斌科技在服务本地化工客户的过程中发现,那些在技改前完成详细节拍测算和粉尘防护方案的企业,设备综合效率普遍高出20%以上。