自动化包装线与码垛机在食品饮料行业的协同作业技术解析
食品饮料行业的生产节奏越来越快,单班产能动辄数十万件,人工包装和码垛早已跟不上节拍。自动化包装线与码垛机的协同作业,正是当前产线升级的核心命题——两者能否高效衔接,直接决定了整线的OEE(设备综合效率)能否稳定在85%以上。下面从技术原理和实际应用两个维度展开分析。
协同作业的三个技术衔接点
自动化包装线与码垛机并非简单的"前后工序"关系,其协同效率取决于几个关键衔接环节:
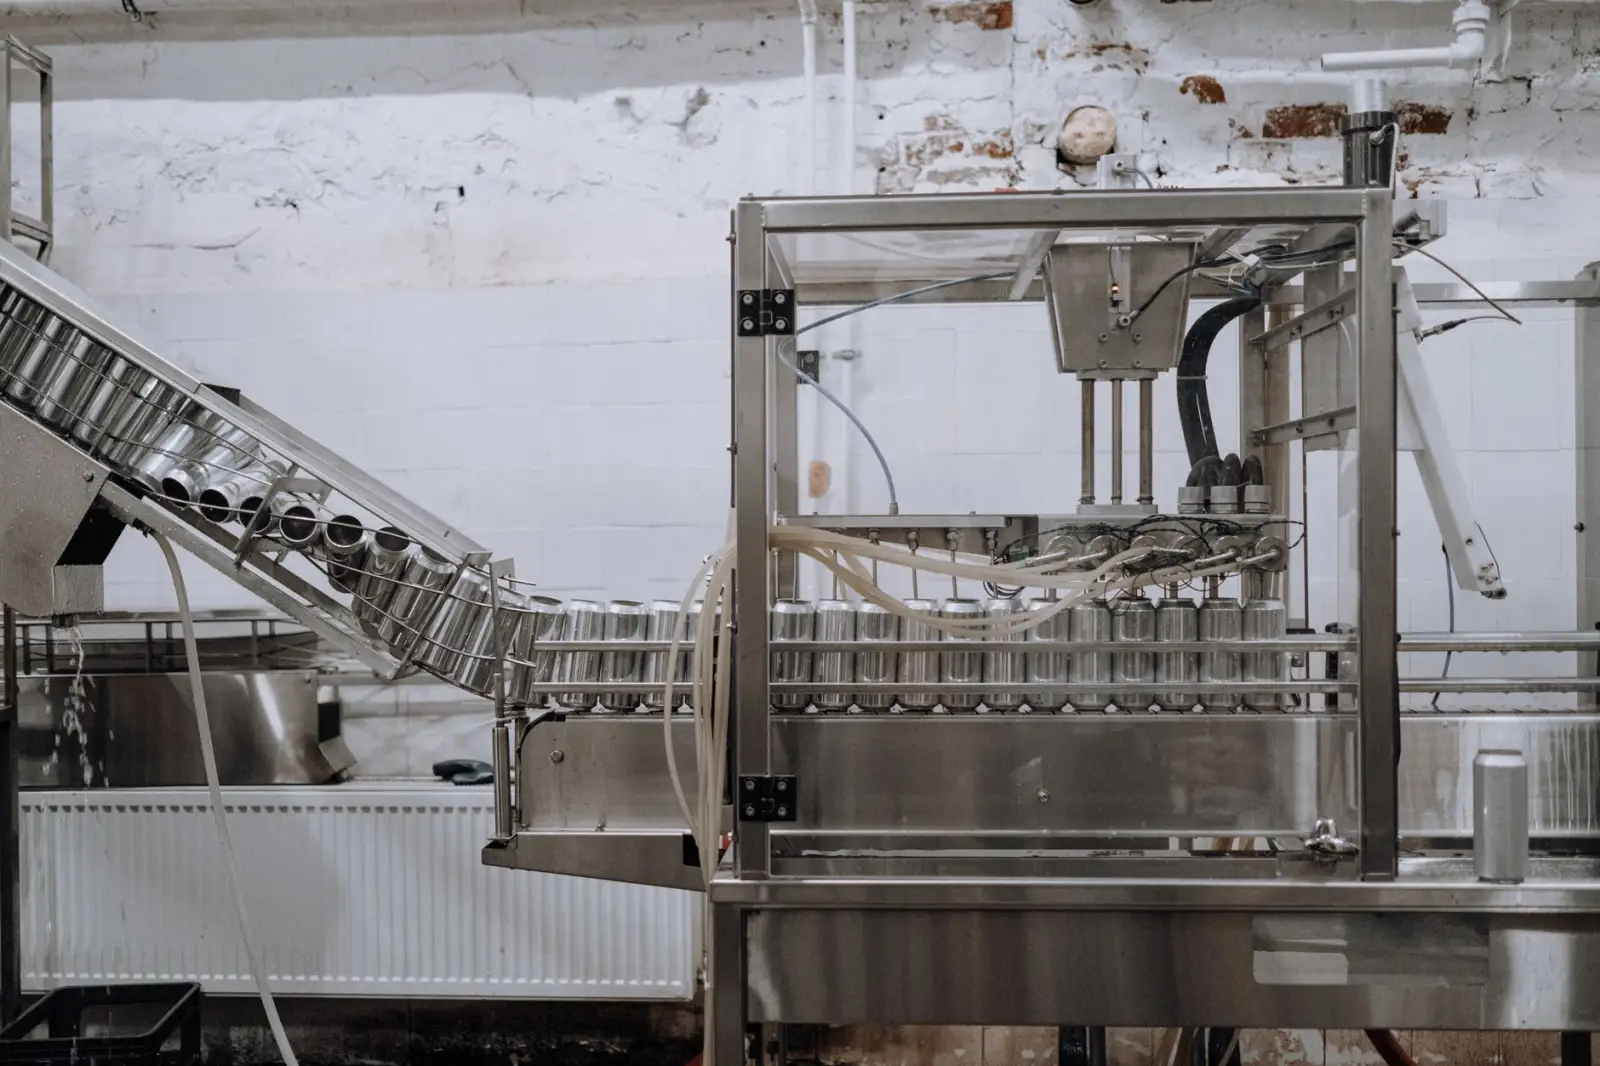
- 节拍匹配与缓冲设计:包装线出口速度通常为30-60箱/分钟,而码垛机的抓取节拍受机器人运动轨迹和夹具类型限制。两者之间需要设置缓冲输送带或动态缓存区,吸收短时波动,避免因一个环节的瞬时停机导致整线瘫痪。
- 纸箱姿态与定位精度:码垛机对来料纸箱的姿态一致性要求较高,包装设备在封箱、贴标后需通过导向装置和定位机构确保纸箱间距均匀、方向一致,否则视觉识别系统的抓取成功率会明显下降。
- 数据通讯与联锁控制:现代自动化设备普遍采用PLC+工业以太网架构,包装线与码垛机之间通过信号握手实现无料停机、满垛换托盘、故障互锁等逻辑,减少空转能耗。
食品饮料场景下的工艺差异
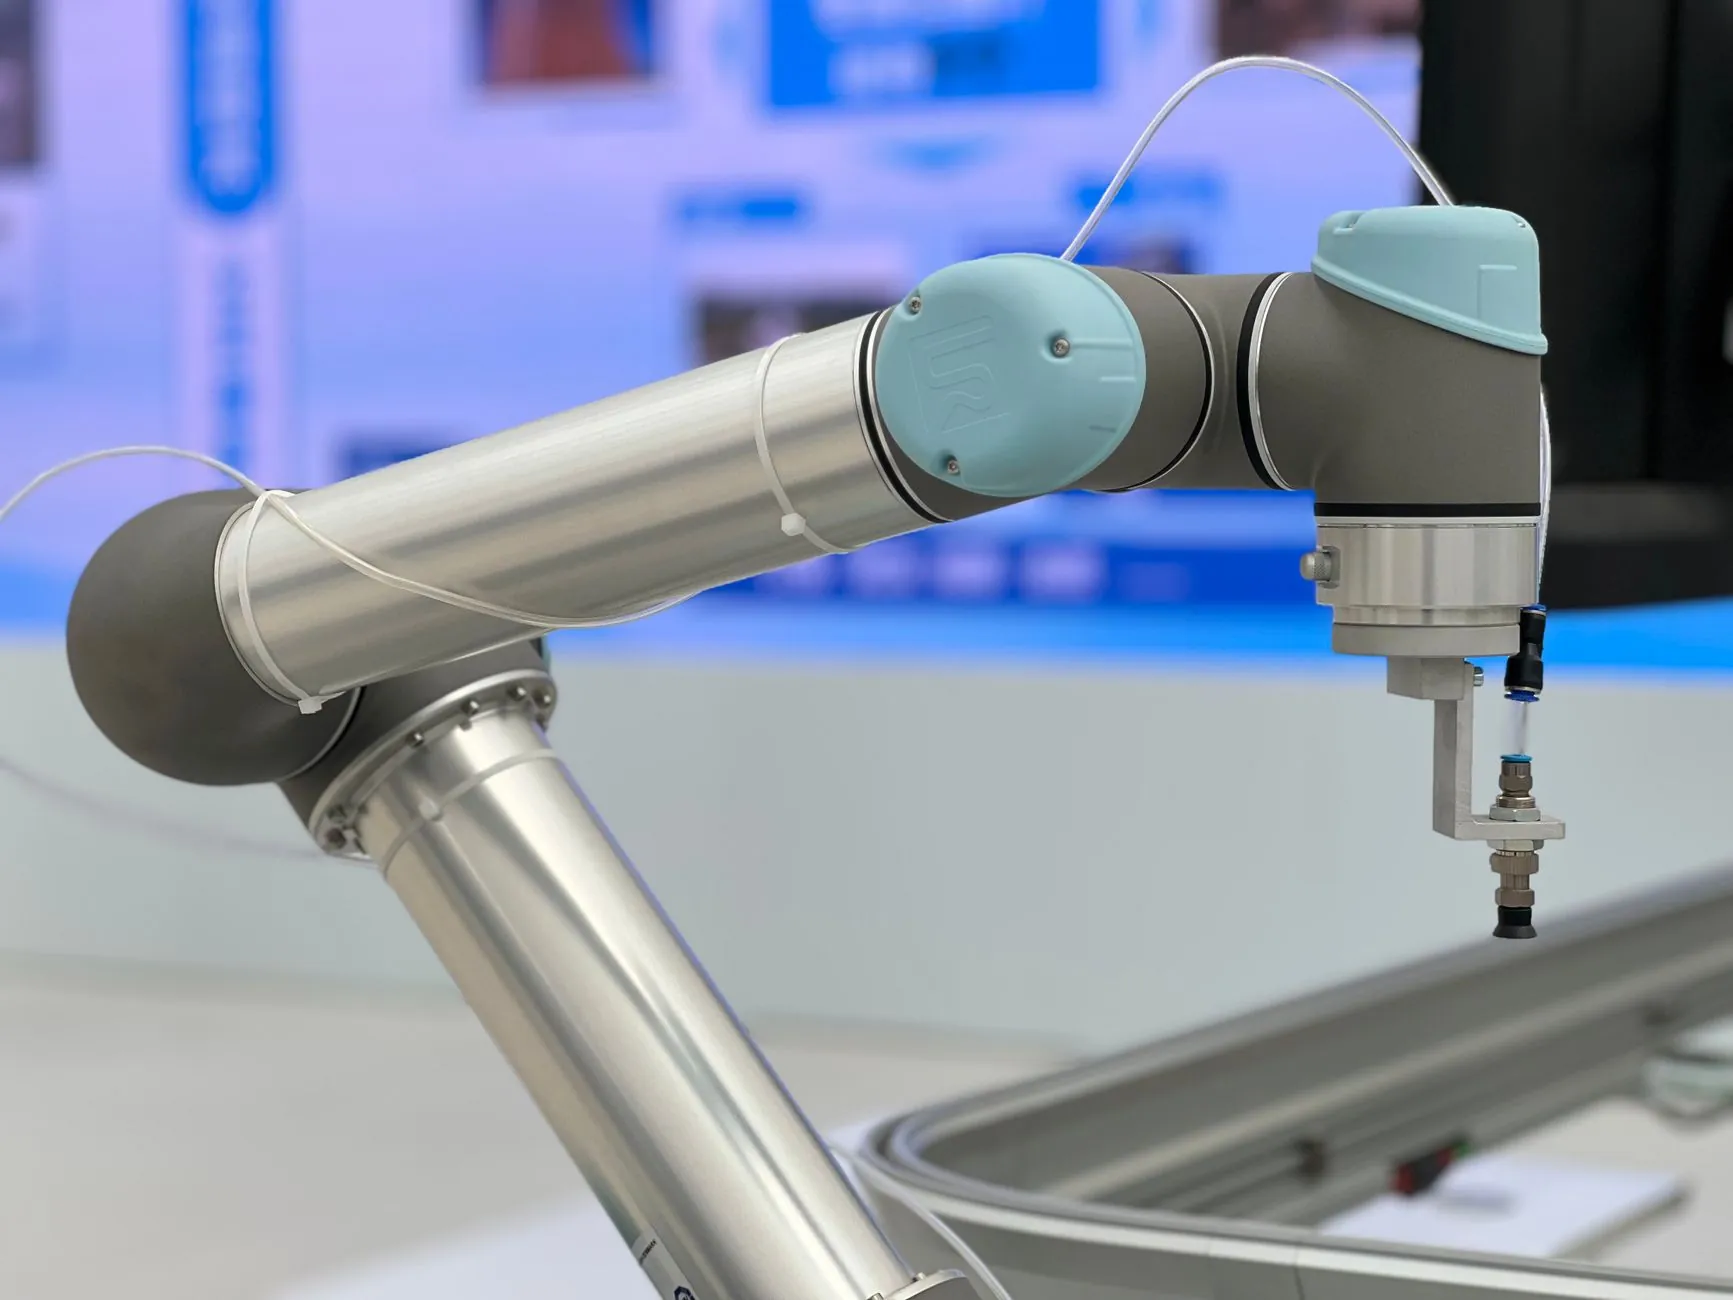
不同细分品类对协同方案的要求差异很大。瓶装饮料线通常采用膜包+纸箱两种包装形式并存,码垛机需要兼容不同箱型和垛型,夹具快换功能成为标配。乳制品和冷链饮品则更关注设备在低温高湿环境下的稳定性,伺服电机防护等级和输送带材质都需要针对性选型。对于膨化食品等轻质产品,包装设备下料时的粉尘控制与码垛机的真空吸附方案需要联合调试,否则容易出现吸盘失效或纸箱滑移。
值得关注的是,自动化包装线与码垛机的协同已从硬件对接向软件协同演进。部分头部企业开始引入数字孪生进行产线节拍仿真,在设备进场前就完成协同逻辑的验证,缩短现场调试周期约30%。
一个典型应用案例
湖北某饮料企业去年完成的产线改造中,包装设备端采用伺服同步控制的高速膜包机,出口配置动态分流输送系统;码垛环节选用关节机器人配合双层夹具,单次抓取两箱。整线通过中央控制柜统一调度,包装线与码垛机的速度比设定为1:1.15,即在码垛端预留约15%的产能余量。实际运行数据显示,整线换型时间从原来的45分钟压缩至12分钟,人工干预频次下降近七成。
从趋势看,自动化设备之间的协同正在向自适应调节方向发展——通过传感器实时反馈纸箱重量、间距和垛型偏差,控制系统动态调整码垛路径和包装线输出速度,减少对固定参数的依赖。对于正在规划产线升级的食品饮料企业,建议在选型阶段就将包装线与码垛机纳入统一的技术协议框架,明确通讯接口、节拍指标和缓冲容量,避免后期集成时出现"各自为政"的尴尬局面。