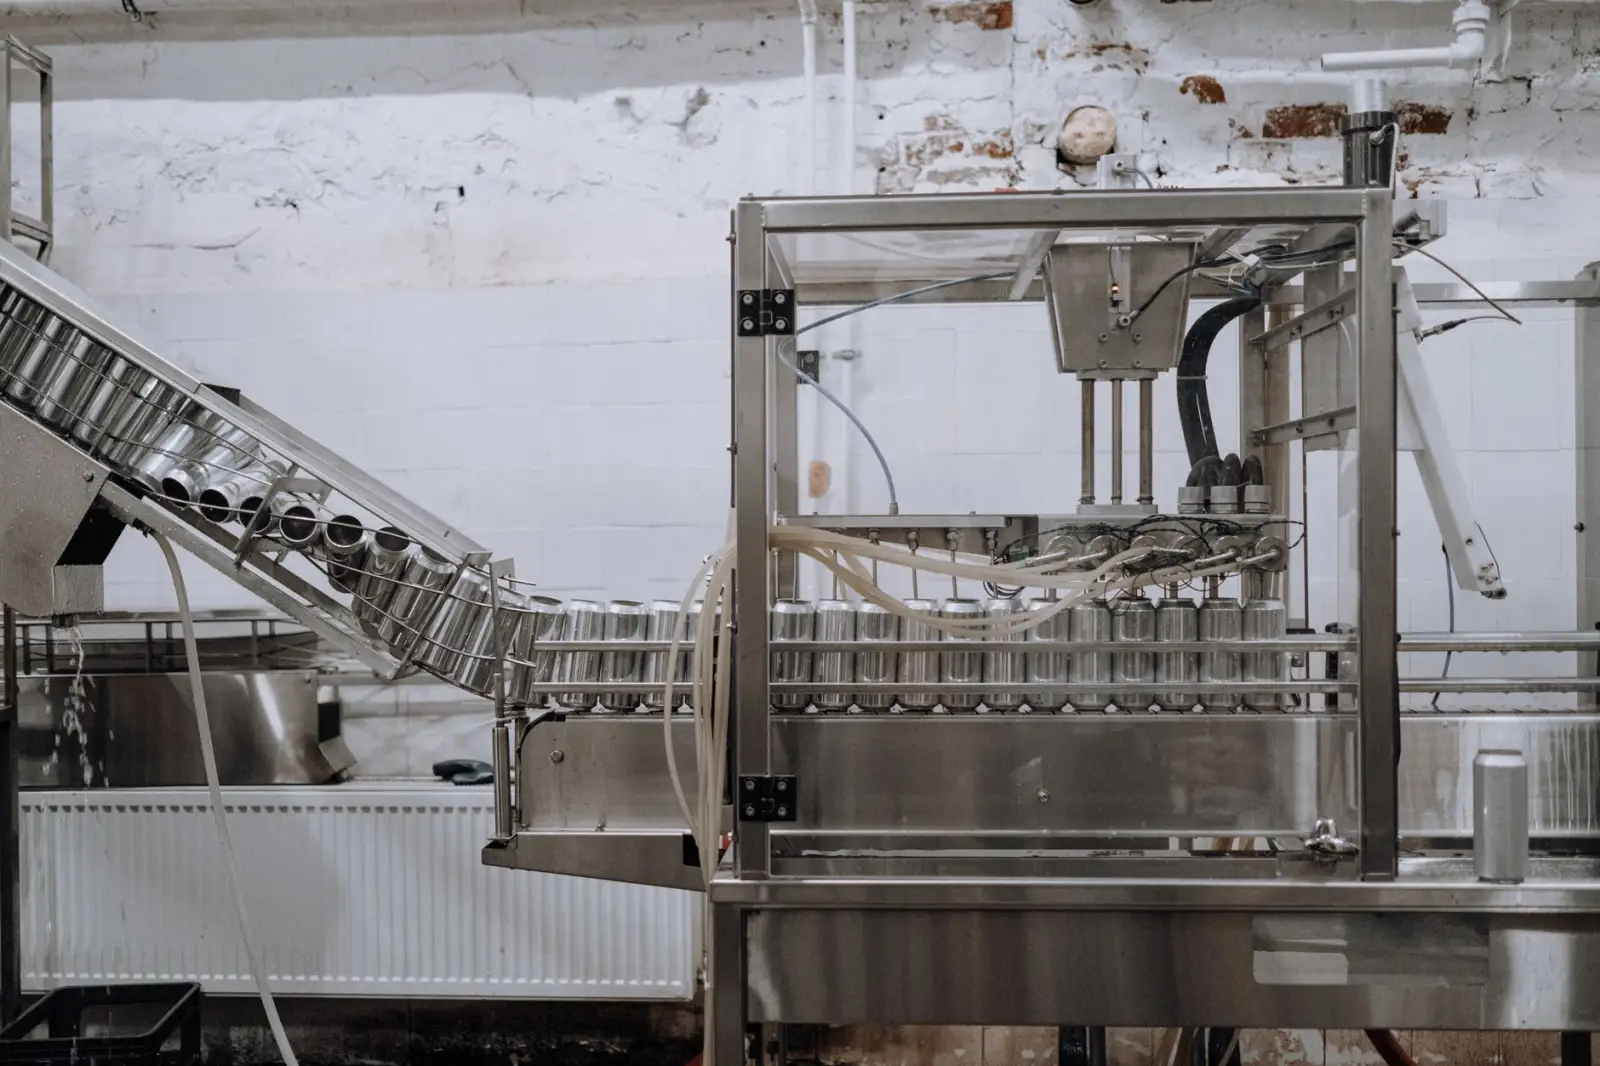
自动化包装线在食品饮料行业的选型要点与效率提升路径分析
食品饮料行业的包装环节正面临人力成本上升与交付周期压缩的双重压力,越来越多企业将目光投向自动化包装线。但选型不当导致的产能虚耗、兼容性不足等问题并不少见。本文从实际工程视角出发,梳理选型要点与效率提升的关键路径。
一、选型前必须厘清的三项基础参数
包装设备的选型不是简单的产能数字比对。食品饮料品类差异极大——液态奶、瓶装水、休闲零食、调味品对包装形态、速度、防护等级的要求截然不同。建议企业在询价前明确以下参数:
- 包装物特性:单件重量、外形尺寸公差、材质刚性(如PET瓶与软袋的抓取方式完全不同)
- 设计产能与峰值产能:产线需按峰值而非均值配置,通常预留15%–20%余量
- 后端衔接方式:与码垛机、缠绕机、AGV的接口协议是否统一
这三项参数直接决定了自动化包装线的架构方案,跳过这一步往往导致后期改造成本远超设备本身。
二、核心设备的技术匹配逻辑
一条完整的自动化包装线通常由开箱机、装箱机、封箱机、贴标机、检测设备和码垛机串联而成。其中码垛环节的技术选型最容易被低估。直角坐标码垛机结构简单、成本可控,适合节拍在12–18次/分钟的中低速场景;而关节机器人码垛机柔性更强,可处理多规格混线码垛,但需要配套视觉识别与夹具快换系统。
值得注意的细节是:食品饮料车间普遍存在高湿、低温或粉尘环境,包装设备的防护等级(IP等级)和材质(如304不锈钢机架)必须与清洗消毒流程匹配,否则设备寿命会大幅缩短。
效率提升的三个可执行路径
- 瓶颈工序识别:通过PLC数据采集分析各工位节拍,找出实际瓶颈而非凭经验判断
- 换型时间压缩:采用快换夹具与配方参数一键调用,将换型时间从40分钟压缩至10分钟以内
- 在线检测前移:将重量检测、密封检测嵌入包装线中段,避免不合格品流入码垛环节造成整垛返工
三、常见问题与规避建议
实际项目中,企业常遇到“设备单机达标但整线效率不达标”的情况。根源多在于缓冲区设计不合理——前后段设备之间的缓存输送带长度不足,导致短暂停机被放大为整线停机。建议在装箱与码垛之间设置不少于30秒的缓存容量。自动化设备之间的通信协议也需在合同阶段明确,避免不同供应商设备“各自为政”。
另一类高频问题是备件供应周期。码垛机夹具、吸盘、输送带等易损件的本地化供应能力,应纳入供应商评估体系。湖北省速鑫斌科技有限公司在方案设计阶段即同步提供易损件清单与更换周期建议,帮助客户将非计划停机控制在可控范围。
选型的本质是在产能、柔性、成本与可维护性之间找到匹配点。建议企业以整线OEE为目标倒推设备配置,而非孤立比较单机报价。一条设计合理的自动化包装线,其价值不仅体现在人力替代,更在于包装质量一致性与生产数据的可追溯性——这才是食品饮料企业长期竞争力的底层支撑。