自动化包装线在食品饮料行业的应用趋势与技术升级方向
人工成本每年上涨8%到12%,而终端客户对包装一致性的要求却越来越苛刻——这是当下食品饮料企业包装车间里最真实的矛盾。不少工厂仍在用半自动设备加人工码垛的方式维持产线运转,但招工难、换线慢、损耗高的问题已经倒逼管理者重新审视整线的自动化水平。
食品饮料包装面临的现实压力
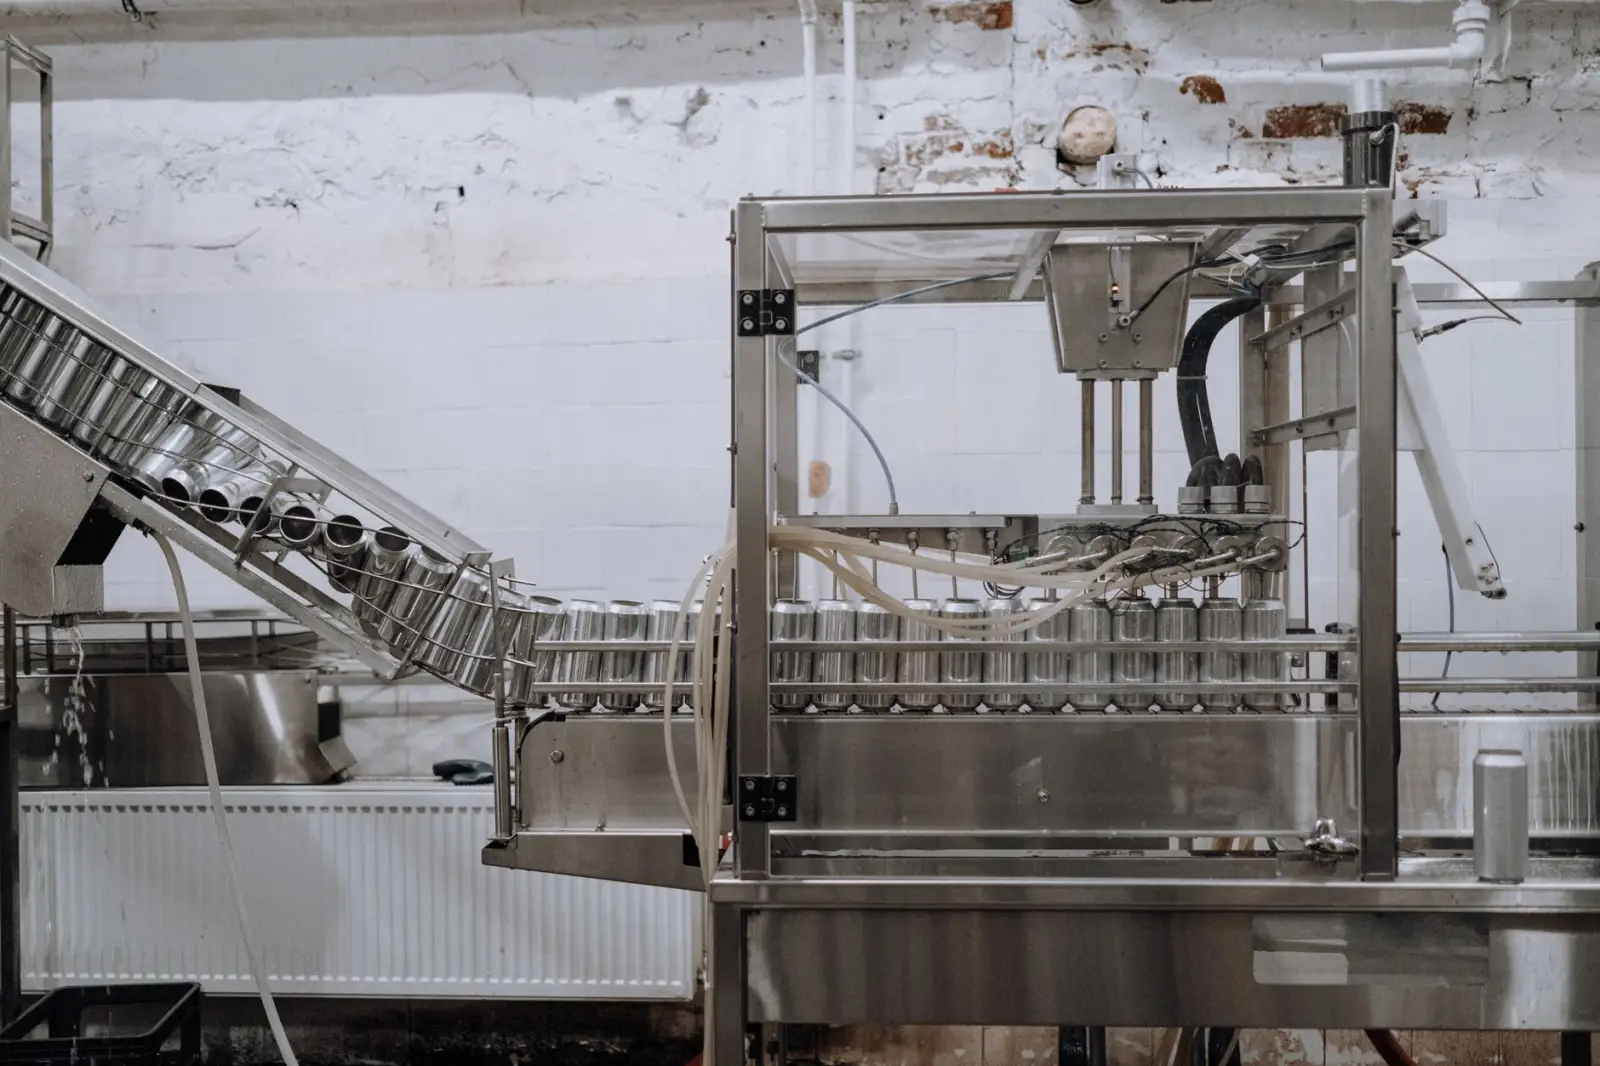
食品饮料行业有其特殊性:产品SKU多、换产频繁、卫生标准严格。一条典型的饮料灌装线,旺季可能每天运行20小时以上,包装环节一旦卡顿,整线效率就被拖垮。更棘手的是,码垛机工位劳动强度大,年轻人不愿意干,老员工体力又跟不上,人员流动直接导致包装质量波动。
从行业数据看,国内规模以上食品饮料企业中,包装环节全自动化覆盖率不足40%,大量中小工厂仍处于“自动化孤岛”状态——灌装是自动的,装箱是半自动的,码垛靠人工。这种割裂的产线配置,恰恰是效率损失最严重的地方。

核心技术:从单机自动化到整线协同
现代自动化包装线已经不是简单的“传送带+机械臂”组合。它的技术内核在于三个层面的协同:
- 视觉检测与反馈控制:高速相机在装箱前对产品外观、标签位置进行实时检测,不合格品在毫秒级内被剔除,同时数据回传给上游灌装设备进行参数微调。
- 伺服驱动与柔性切换:现代包装设备普遍采用伺服系统,换产时只需调用预设程序,机械夹具自动调整间距,换线时间从原来的40分钟压缩到5分钟以内。
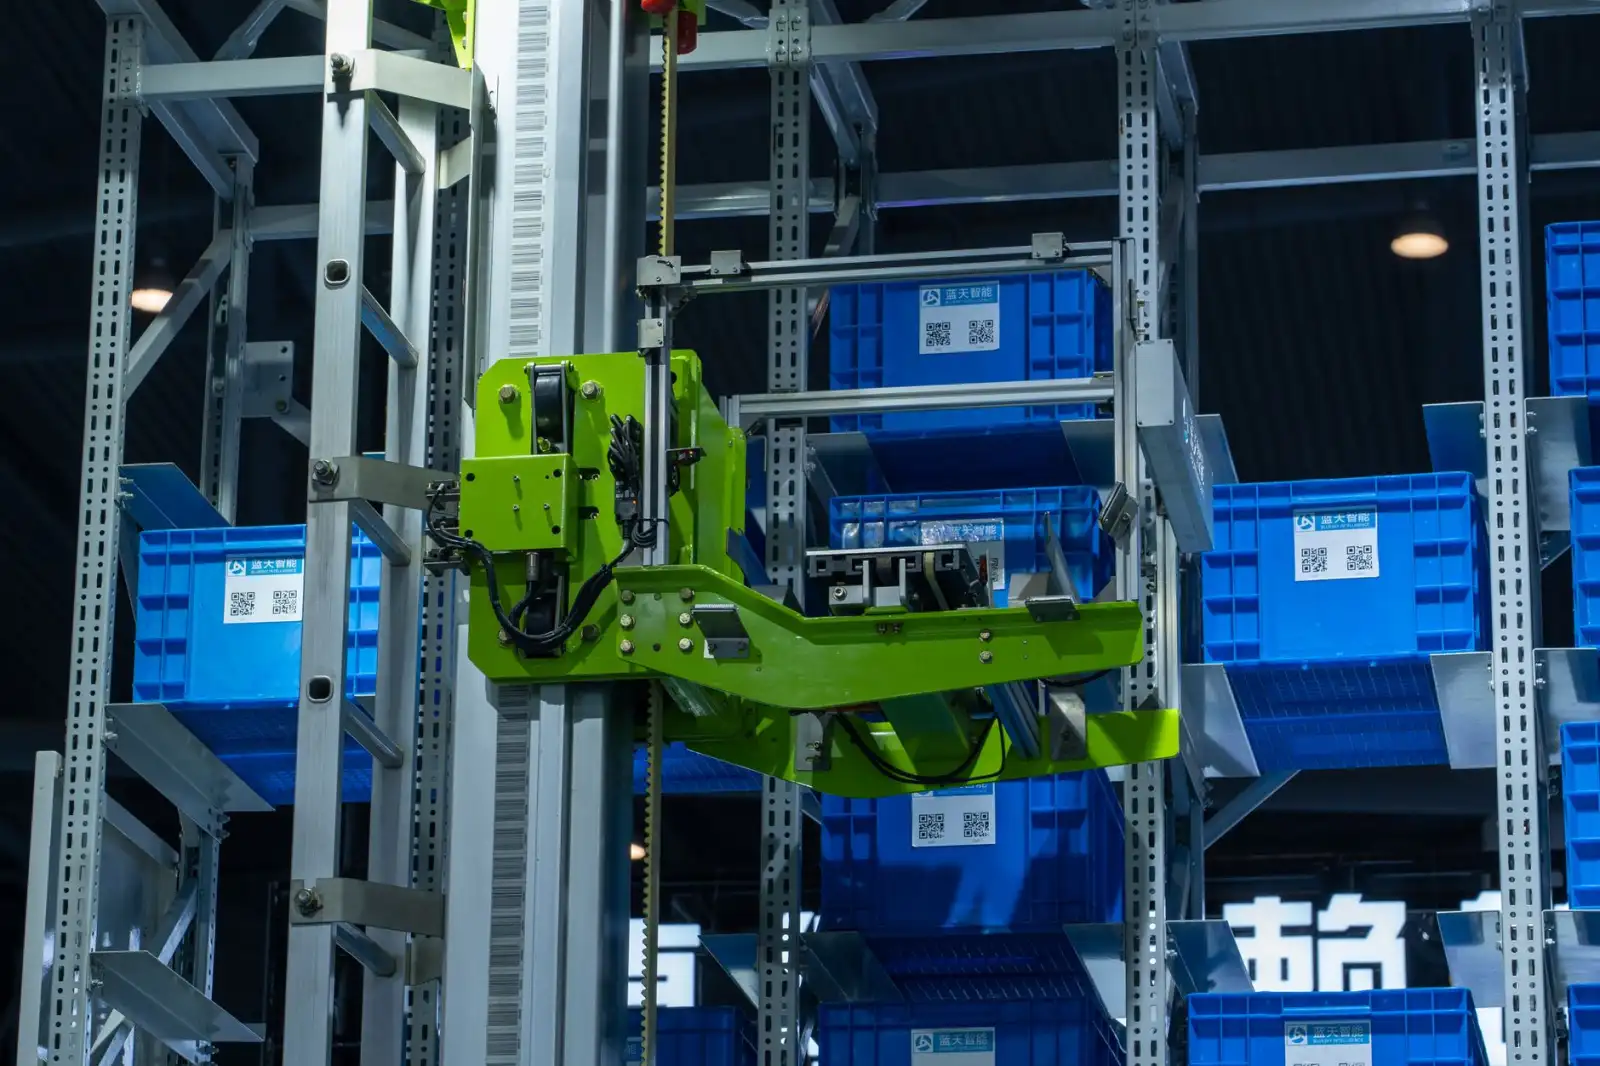
- 码垛机器人的路径规划:以关节型码垛机为例,其核心算法需要同时考虑垛型稳定性、节拍效率和抓取精度。目前主流机型的循环节拍已能做到每分钟8到12次,重复定位精度±0.5mm。
这些技术叠加在一起,才构成真正意义上的自动化设备体系,而非单台机器的简单堆砌。
容易被忽视的细节:末端执行器与输送线匹配
很多企业在升级包装线时,把预算集中砸在机器人本体上,却忽略了末端执行器(夹具)和输送线过渡段的匹配。结果是机器人本身精度够,但抓取时产品偏移、输送带速度不匹配导致节拍损失。实际经验是:夹具的定制化设计往往比机器人选型更影响整线稳定性。

落地方法:分阶段推进的务实路径
对于大多数食品饮料工厂,整线一步到位并不现实。更可行的做法是:
- 先解决码垛工位——这是劳动强度最大、招工最难的环节,上一台码垛机就能释放3到4名工人;
- 再打通装箱到码垛之间的输送和缓存段,消除“卡脖子”节点;
- 最后引入MES数据采集层,让包装数据与生产计划联动,实现换产排程的自动化下发。
这种分步走的策略,单阶段投资可控,且每完成一步都能看到实际效率提升,便于向管理层争取后续预算。
应用前景
未来两到三年,食品饮料行业的包装自动化会向两个方向加速:一是自动化包装线的模块化,设备厂商提供标准化接口,工厂可以根据产能需求灵活增减模块;二是AI视觉与码垛路径优化的深度融合,让自动化设备具备自适应能力,面对不同箱型、不同垛型要求时无需人工干预。对于还在观望的企业来说,现在正是梳理产线瓶颈、制定分阶段升级方案的好时机。