自动化包装线与码垛机选型对比:湖北企业如何匹配产线需求
湖北作为中部制造业大省,食品、医药、汽车零部件等行业正加速产线自动化改造。不少企业在采购包装设备时都会遇到一个现实问题:自动化包装线和码垛机到底该怎么选?两者是替代关系还是互补关系?选错了不仅浪费预算,还可能拖累整线节拍。
先厘清一个常见误区
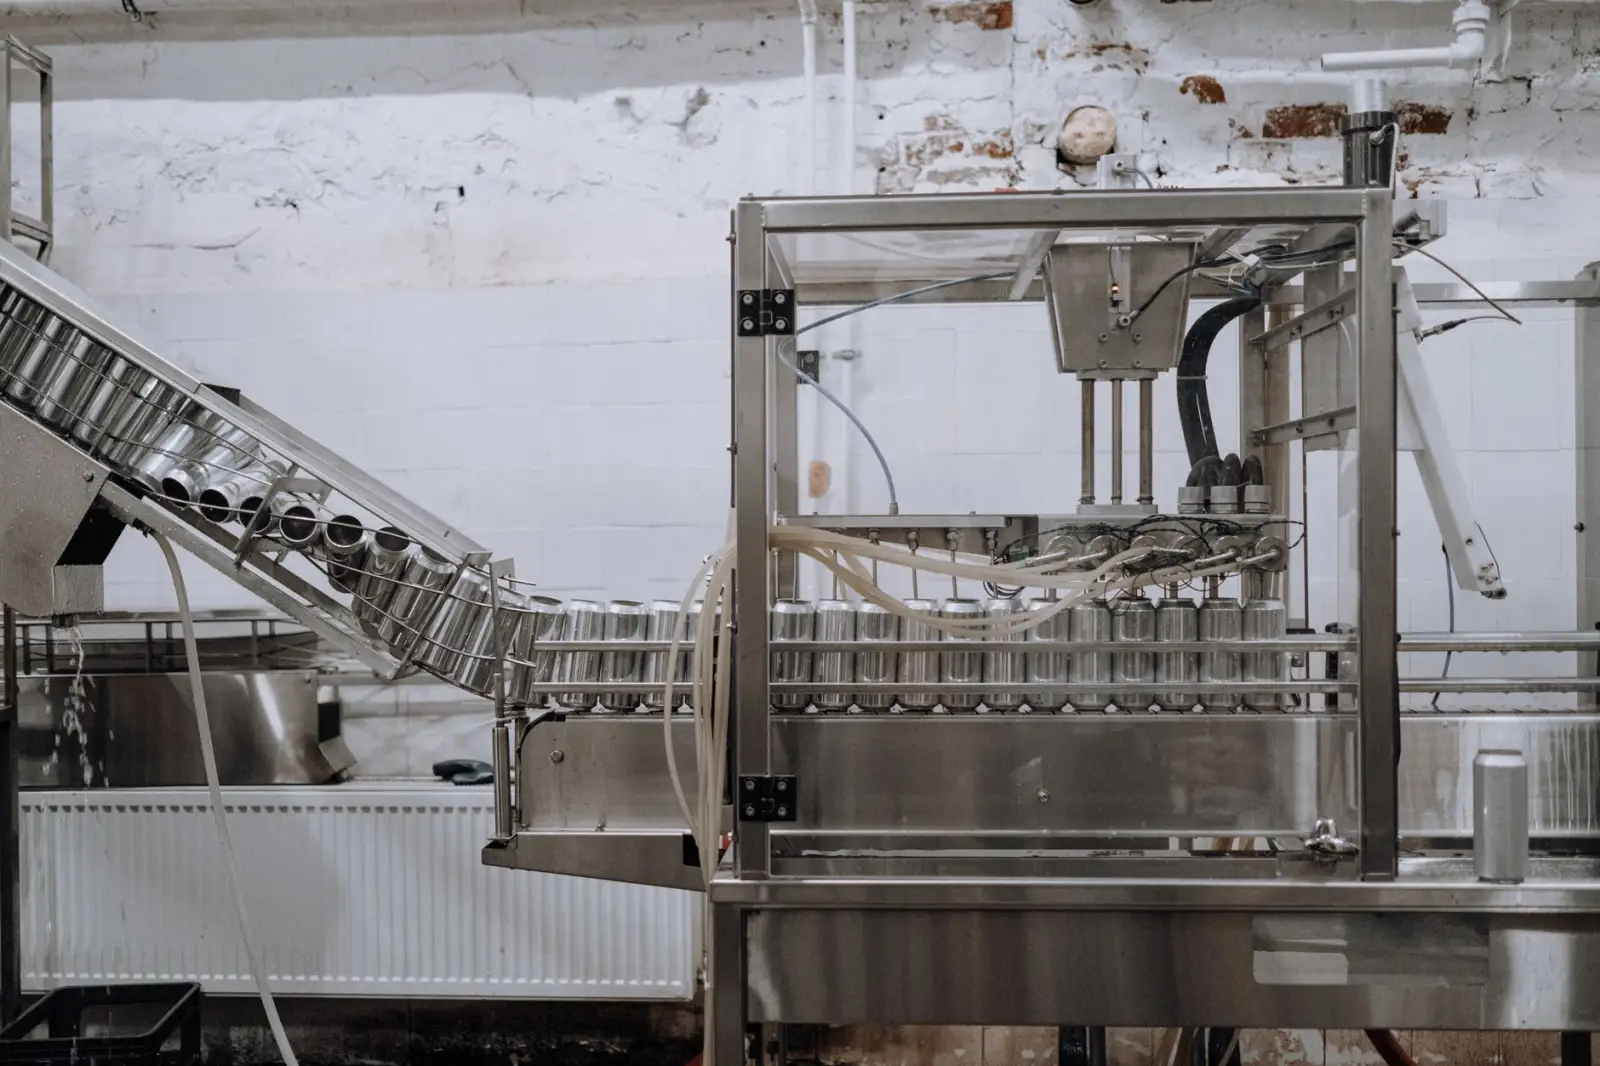
很多工厂负责人把码垛机当成自动化包装线的一部分来询价,实际上两者的功能边界完全不同。自动化包装线解决的是从理料、计量、充填、封口到贴标、检测的全流程,核心指标是包装速度(包/分钟)和换型时间。而码垛机负责的是后端搬运环节,把已包装好的箱体、袋体按预设垛型堆叠到托盘上,核心指标是节拍(箱/小时)和垛型精度。
简单说:包装线管“装”,码垛机管“堆”。产线规模较小时,人工码垛确实能凑合;但当产能超过每分钟15箱、或单箱重量超过20kg时,人工码垛的疲劳误差就会成为瓶颈。
码垛机的三种主流形态与选型逻辑
目前湖北市场上常见的码垛方案主要有三类,各有明确的适用场景:
- 关节机器人码垛机:适合多品种、小批量、垛型复杂的场景,如医药箱、异形包装。重复定位精度可达±0.5mm,但节拍通常在400-600箱/小时。
- 直角坐标码垛机:结构简单、维护成本低,适合单一品种、高节拍的工况,如饲料袋、化肥袋,节拍可做到800-1200袋/小时。
- 高速码垛专机:针对瓶装水、饮料箱等规则箱体,节拍可达1500箱/小时以上,但换型灵活性较差。
选型时不能只看价格。以湖北某食品企业为例,其产品有6种规格纸箱混线生产,最初选了直角坐标码垛机,结果换型时间长达40分钟,最终不得不追加预算换成关节机器人方案。
包装线与码垛机的匹配要点
产线匹配的核心在于缓冲区设计和节拍冗余。包装线出口到码垛机入口之间,建议设置至少3-5分钟的缓存输送带,避免前端短暂停机导致码垛机空转。节拍上,码垛机额定产能应比包装线峰值产能高出15%-20%,留出垛型切换和故障恢复的余量。
另外,自动化设备的通讯协议必须统一。包装线的PLC与码垛机的控制系统若采用不同品牌,需提前确认是否支持Modbus TCP或Profinet协议,否则联调阶段会出现信号延迟,影响整线OEE。
湖北企业的落地建议
对于年产量在500万件以下的中小企业,建议优先上码垛机而非整线改造。先用码垛机替换人工搬运,投入回收期通常在12-18个月。待产能稳定后,再逐步向前端延伸,分阶段引入自动化包装线。对于新建产线,则应从规划阶段就将包装与码垛纳入同一套MES系统,避免形成信息孤岛。
速鑫斌科技在服务湖北本地客户时发现,凡是在选型前期做过产线节拍仿真和垛型模拟的企业,设备到场后的调试周期平均缩短30%以上。选型不是比参数,而是比匹配度。